


NO = AÇIKLAMA 000 = Bu alarm çıktığında kontrol sisteminizi kapatıp açmanız gerekir. 003 = Fazla hane girilmiş programınızı düzeltin. 004 = Satırın başına adresi olmayan bir sayı veya eksi işaret yazılmış. 005 = Satır sonuna EOB işareti konmamış veya hatalı bilgi girilmiş. 006 = Eksi işareti hatası kullanılmayan bir adresten sonra gelen işareti yazılmış. […]
NC Explorer yazılımı 64 bit işletim sistemleri için güncellendi! Bilindiği üzere Mitsubishi CNC M70 ve M700 serisinde Ethernet fonksiyonu standart olarak mevcuttur ve Ethernet yolu ile makineye program göndermek için ekstra bir donanıma ihtiyaç duyulmaz. Bilgisayardan makineye program göndermek için genel olarak FTP programları kullanılırken Mitsubishi CNC tarafından yayınlanan NC Explorer yazılımı kullanım kolaylığı ve […]

TAKIM ÇAĞIRMA VE OFSET OKUTMA Mazak tezgahında takım çağırırken öncelikle takımın hangi pozisyonda çalıştığına dikkat edeceğiz.Mazak tezgahı toplam 40 adet takım alabiliyor magazine. T1000.8 T10 takım numarası sonundaki 00 ise ofset numarasıdır. T1000.8 1nci takım oluyor magazindeki genellikle kaba torna kateri. Takım çağırırken MDI moduna alıyoruz tezgahı ve T2000.8 T2000.9 T2000.14 kodlarını yazıp START a […]

M01 WAİT FOR TAP RETRACT ALARMI VAR İSE ELEKTRIK KESILMESI RESET E BASILMASI EMG BUTONUNA BASILMASI CNC NİN KAPATILMASI SORUNU OLUŞMUŞTUR MİTSUBISHİ M70 ve M700 SERİLERİNDE KLAVUZ İŞLEMİ ESNASINDA YARIDA KALIR İSE YAPILMASI GEREKEN İŞLEMLER HANDLE MOD A ALIN EMG BUTONU BASILI İSE KALDIRIN UST MENUDEN DİAGNOS A BASIN GELEN EKRANDA I/F TEŞHIS E BASIN […]
MİTSUBİSHİ M70 CNC ÇOKLU TAKIM SIFIRLAMA PROSEDÜRÜ 1.Referans takımı seçilir ve bu takım iş parçası yüzeyine dokundurulur. 2.SETUP düğmesine basılarak ekran altından CNT SET seçeneği seçilir. 4.RELATİVE POSN. Ekranından Z eksenine gelerek 0 İNPUT denir. 5. SETUP düğmesine basılarak ekran altından COORD seçeneği seçilir . EASYSETTİNG ile Z eksenini sıfırlanır. 6.Diğer sıfırlanacak takım çağrılır ÖRN: […]
FANUC KONTROL SİSTEMİ ALARMLARI NO = AÇIKLAMA 000 = Bu alarm çıktığında kontrol sisteminizi kapatıp açmanız gerekir. 003 = Fazla hane girilmiş programınızı düzeltin. 004 = Satırın başına adresi olmayan bir sayı veya eksi işaret yazılmış. 005 = Satır sonuna EOB işareti konmamış veya hatalı bilgi girilmiş. 006 = Eksi işareti hatası kullanılmayan bir adresten […]
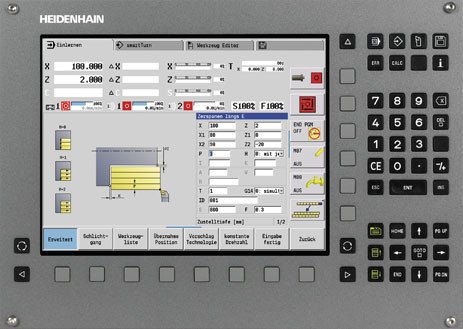
Heidenhain de hemen her işlem için bir çevirim, döngü işlemi mevcut. Eski ve yeni versiyonlardaki çevirim programlarının adedinde tabii ki farklılıklar bulunmakta. Her yeni sürümde yenilikler ve ekler yapılıyor. Onun için ben genel bir listeleme yapmak istiyorum. Bunları gruplar halinde sıralayıp her gruba ait olan çevirimi de listeleyelim. 1 – Derin delme, sürtünme, döndürme ve […]
MİTSUBİSHİ M70 CNC İŞ PARÇASI SIFIRLAMA PROSEDÜRÜ 1.Parça sıfırı alma probu tezgaha takılır. 2.Prob X ekseni yönünde iş parçasına dokundurulur. 3.SETUP düğmesine basılarak ekran altından CNT SET seçeneği seçilir. 4.RELATİVE POSN. Ekranından X eksenine gelerek 0 İNPUT denir. 5.Prob +Z yönünde parçadan kurtulana kadar yukarı kaldırılır. 5a.Eğer bu dokunduğumuz kenar sıfırlanacak ise probun yarı capı […]


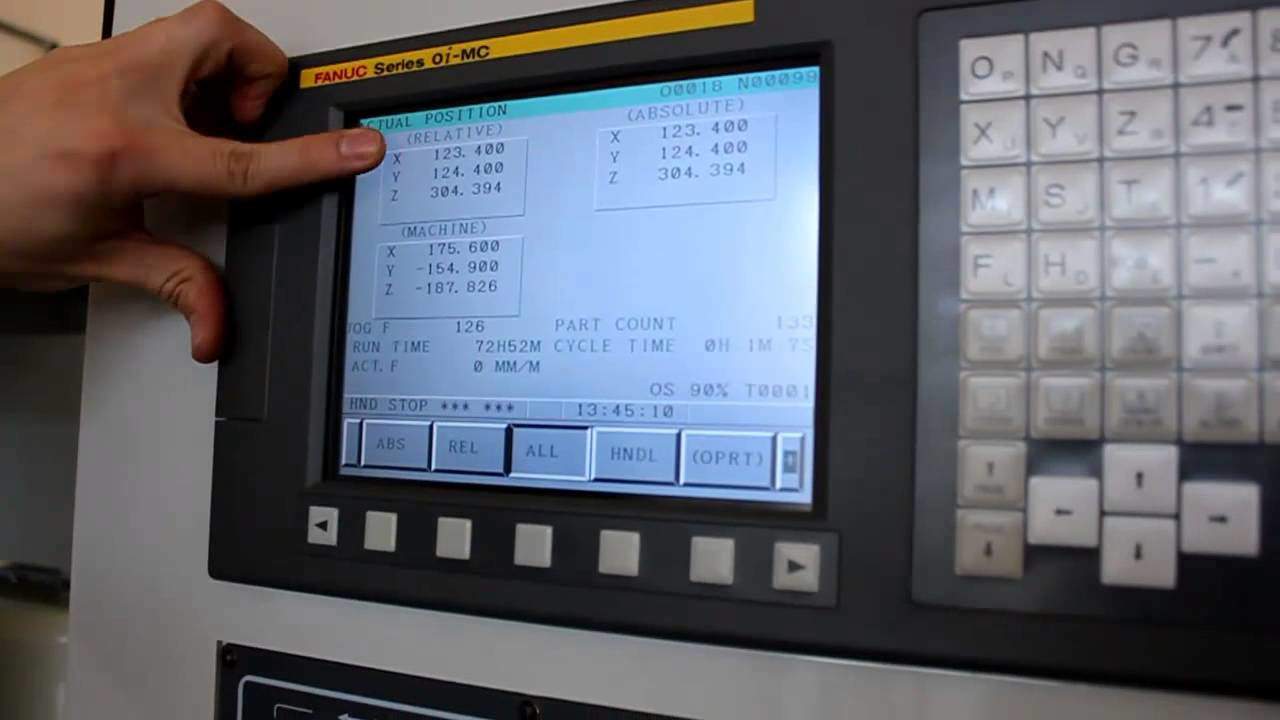
FANUC Program yazma işlemleri : Yeni bir program açma • Mode düğmesi EDIT konumuna alınır. • Panelden PRGRM tuşuna basılır. • Anahtar sağ konuma alınır. ( Wrıte Protect OFF ) • Program numarası yazılır ve panelden INSERT tuşuna basılır. Örnek : • O1234 ( Program numarası ) • İnsert tuşuna basılır. Mevcut programı çağırma • Mode düğmesi EDIT konumuna alınır. • Panelden PRGRM […]
3D yazıcı ile üretilen hava aracı: SULSA Tamamı 3 boyutlu yazıcıyla üretilmiş olan droneSULSA, testlerin ardından ilk uçuşlarını yapmaya başladı. Elbette bu uçak kullanım amacına uygun olarak üretilmiş ve ilk testleri yıl başında yapılan uçak testlerine hızla devam ediyor. Görevine başladığı Antartika’da gemiler için denizi gözlemlemek ve buz dağlarının tespitini yapmak amacıyla kullanılıyor. Southampton Üniversitesi tarafından geliştirilen […]
G kod ve Post-Processor G kodu aslında bir programlama dilidir. G kodu ile yazılmış bir program text dosyasından ibarettir ve Notepad ile açıp ekstra bir editör gerektirmeden düzenleme yapılabilinir. G kodu 1950’li yıllarda MIT servomechanism laboratuvarında geliştirilmiş ve daha sonra g kodu standardizasyonu ile 1980 de ISO 6983 no’lu standart kabul edilmiştir. Post ,G kodu ile […]
3D yazıcıdan daha fazlasını elde etme yöntemleri… Masaüstü 3D yazıcılardan , sadece dayanımı düşük , kullanıma uygun olmayan ve görselliği düşük parçalar elde edilebileceğini düşünenlerdenseniz bu yazımda bahsedeceğim kaynağı dikkatle okumanızı tavsiye ederim. Bana ulaşan toplumun çeşitli kesimlerinden insanların akıllarında yukarıdakilere benzer soru işaretlerinin mevcut olduğunu görüyorum. Bu endişelerin temel kaynağı , insanların […]