

TASARIMDAN İMALATA
Последовательность операций механической обработки
Планирование базовых поверхностей, черновой обработки, отверстий, чистовых проходов и резьбы при фрезеровании.
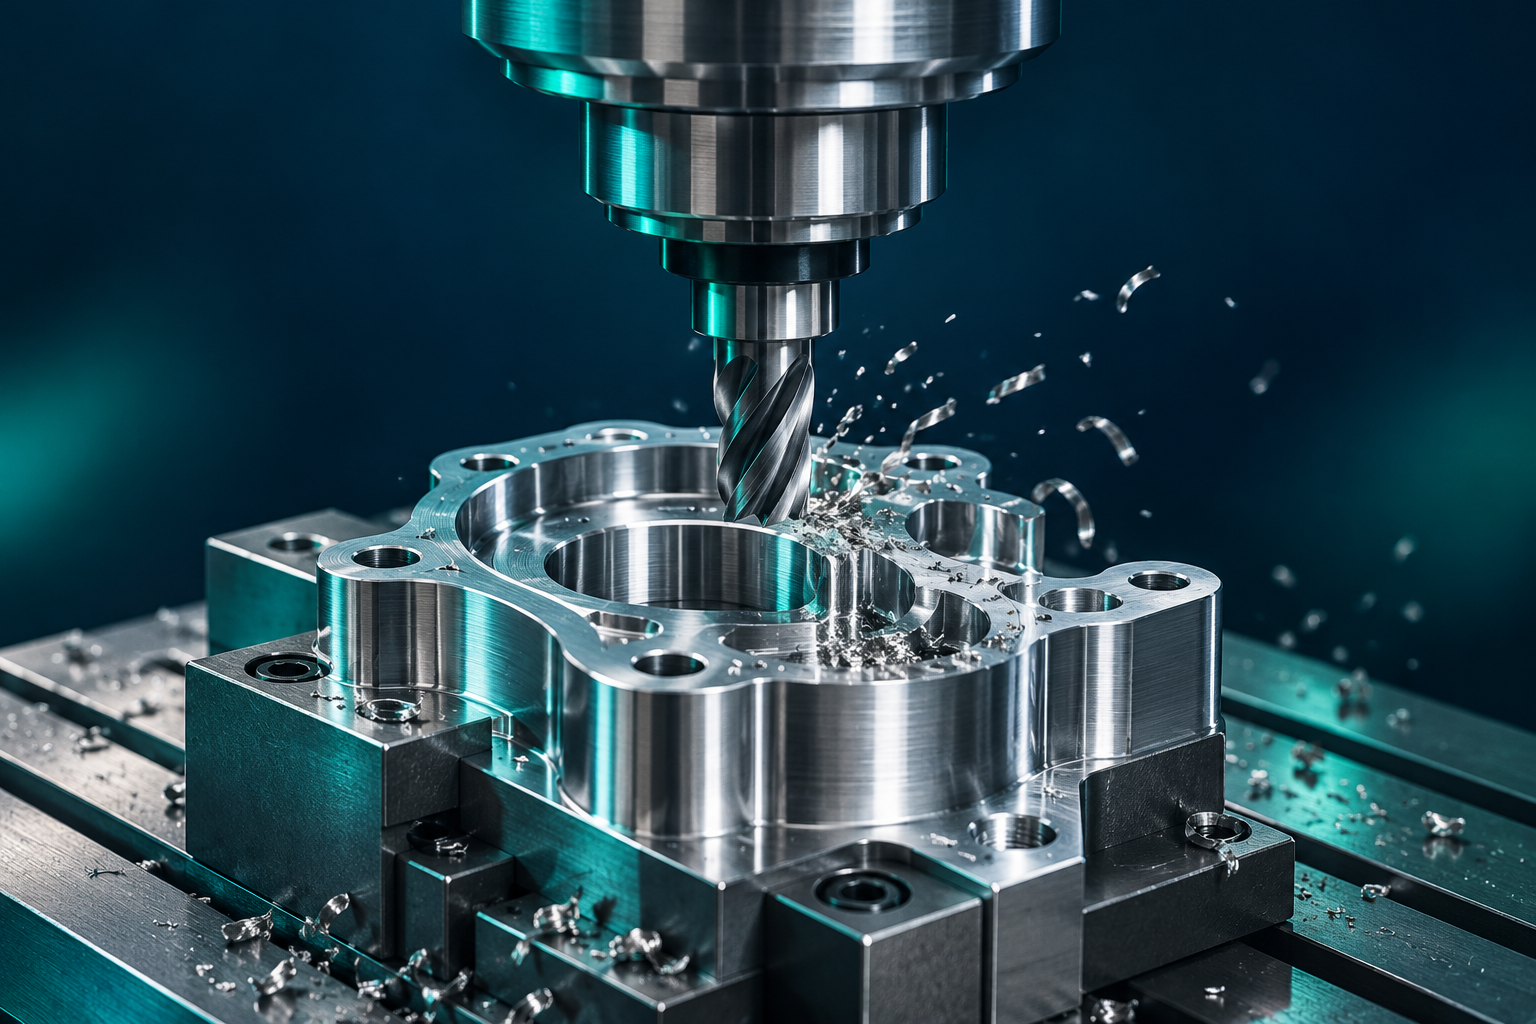
Последовательность зависит от детали
Универсального порядка смены инструментов нет. Совместно оценивают чертёж, базы, допуски, материал, закрепление и доступ инструмента. Нужно сохранить жёсткость детали, создать необходимые базы и защитить готовые поверхности от последующих операций.
1. Базы и подготовка поверхностей
Проверяют размеры заготовки, деформацию и припуск; обязательного припуска 2 мм для всех деталей нет. При необходимости сначала обрабатывают установочные и измерительные базы. Припуски противоположных поверхностей и конечную толщину планируют совместно.
2. Черновая обработка и врезание
Карманы и контуры обрабатывают начерно с подходящим чистовым припуском. Предварительное отверстие, спиральное или наклонное врезание выбирают по возможностям инструмента, свободному пространству и материалу. Сверление не обязательно предшествует концевому фрезерованию. Не удаляйте опору тонких стенок слишком рано.
3. Подготовка отверстий
Необходимость засверливания определяется рекомендациями изготовителя сверла. Центровочные и засверловочные свёрла имеют разное назначение; проверяют углы при вершине и условия входа. Для глухих отверстий учитывают длину вершины, удаление стружки и зазор до дна.
4. Точные поверхности и отверстия
После черновой обработки при необходимости выполняют получистовую, затем чистовую. Растачивание, развёртывание и выглаживание требуют соответствующих предварительных размеров и припусков. Частоту вращения и подачу выбирают по инструменту, материалу, биению и требованиям к поверхности, а не только по названию операции.
5. Фаски, резьба и заусенцы
Входную фаску резьбового отверстия обычно выполняют до нарезания резьбы; размеры задаёт чертёж. Проверяют предварительное отверстие и пространство для стружки при работе метчиком или резьбофрезой. Резьба не всегда должна выполняться последней: учитывают дальнейшую обработку.
6. Проверка и измерение
Проверяют закрепление, нулевые точки, длины инструментов и зазоры держателей. После контроля CAM и проверки NC-программы для конкретного станка измеряют первую деталь. В план включают промежуточный контроль критических размеров, удаление заусенцев и окончательную приёмку.