

TASARIMDAN İMALATA
Arbeitsfolge in der Zerspanung
Bezugsflächen, Schruppen, Bohrungen, Schlichten und Gewinde beim Fräsen bauteilgerecht planen.
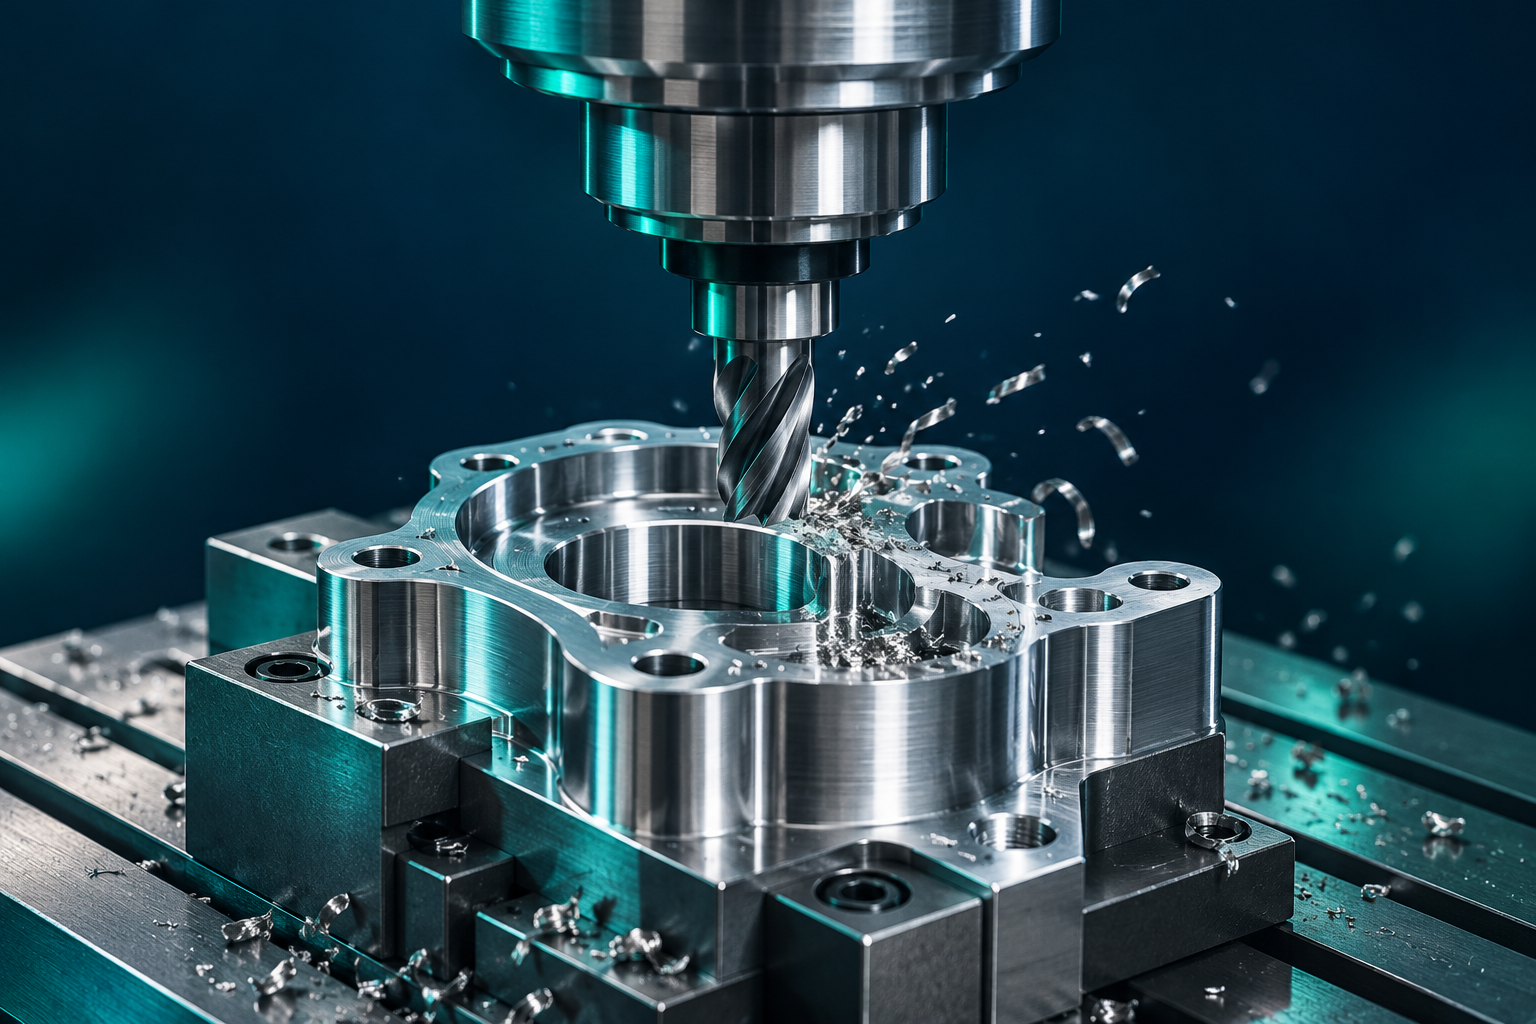
Das Bauteil bestimmt die Reihenfolge
Es gibt keine allgemeingültige Werkzeugreihenfolge. Zeichnung, Bezüge, Toleranzen, Werkstoff, Spannung und Werkzeugzugang sind gemeinsam zu beurteilen. Das Bauteil soll steif bleiben; notwendige Bezugsflächen werden hergestellt und fertige Flächen vor Folgeoperationen geschützt.
1. Bezüge und Flächenvorbereitung
Rohteilmaß, Verzug und Bearbeitungszugabe prüfen; eine zwingende Zugabe von 2 mm gilt nicht für jedes Teil. Bei Bedarf zuerst Spann- und Messbezüge herstellen. Zugaben gegenüberliegender Flächen und Enddicke gemeinsam planen.
2. Schruppen und Einfahren
Taschen und Konturen mit passendem Schlichtaufmaß schruppen. Vorgebohrener Einstieg, Helix oder Rampe richten sich nach Werkzeugfähigkeit, Freiraum und Werkstoff. Bohren muss nicht immer vor dem Schaftfräsen erfolgen. Dünnwandige Bereiche nicht zu früh ihrer Abstützung berauben.
3. Bohrungsvorbereitung
Ob Anbohren erforderlich ist, richtet sich nach den Bohrerherstellerangaben. Zentrier- und Anbohrer haben unterschiedliche Aufgaben; Spitzenwinkel und Eintrittsbedingungen prüfen. Bei Sacklöchern Spitzenlänge, Spanabfuhr und Abstand zum Grund berücksichtigen.
4. Präzisionsflächen und Bohrungen
Nach dem Schruppen bei Bedarf Vorschlichten, anschließend Schlichten. Feinbohren, Reiben oder Glattwalzen benötigen geeignete Vorbearbeitungsmaße und Zugaben. Drehzahl und Vorschub nach Werkzeug, Werkstoff, Rundlauf und Oberflächenforderung wählen, nicht allein nach Schruppen oder Schlichten.
5. Fasen, Gewinde und Grate
Die Eingangsfase einer Gewindebohrung wird meist vor dem Gewindeschneiden hergestellt; Größe und Tiefe folgen der Zeichnung. Kernloch und Spanraum für Gewindebohrer oder Gewindefräser prüfen. Gewindebearbeitung muss nicht stets zuletzt erfolgen; Folgeoperationen berücksichtigen.
6. Prüfung und Messung
Spannung, Werkstücknullpunkte, Werkzeuglängen und Halterfreiräume prüfen. Nach CAM-Prüfung und maschinenspezifischer NC-Verifikation das Erstteil messen. Zwischenprüfungen kritischer Maße, abschließendes Entgraten und Endabnahme im Plan festhalten.