

TASARIMDAN İMALATA
Ordre des Opérations d’Usinage
Planifier les références, l’ébauche, les perçages, la finition et les filetages en fonction de la pièce fraisée.
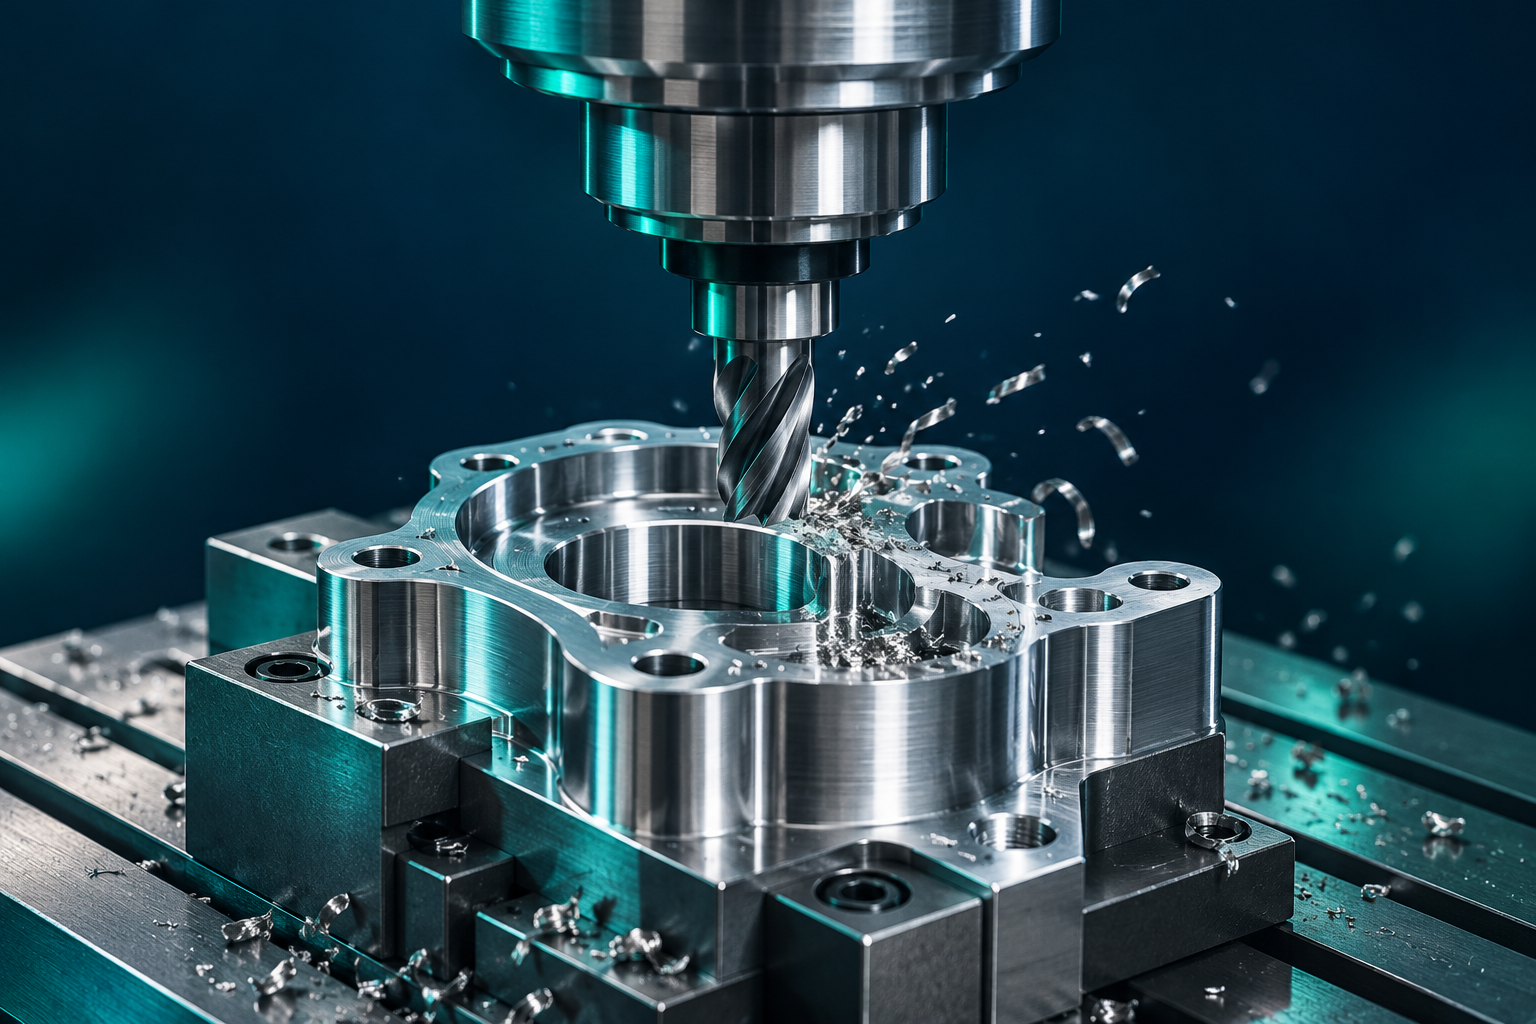
La pièce détermine l’ordre
Il n’existe pas d’ordre universel des outils. Examiner ensemble le plan, les références, les tolérances, la matière, le bridage et l’accès. Il faut préserver la rigidité, créer les références nécessaires et protéger les surfaces finies des opérations suivantes.
1. Références et préparation
Vérifier dimensions du brut, déformation et surépaisseur ; une réserve obligatoire de 2 mm ne convient pas à toutes les pièces. Usiner d’abord les références de bridage et de mesure si nécessaire. Planifier ensemble les faces opposées et l’épaisseur finale.
2. Ébauche et entrée
Ébaucher poches et contours en conservant une surépaisseur de finition adaptée. Choisir préperçage, entrée hélicoïdale ou rampe selon l’outil, l’espace et la matière. Le perçage ne précède pas toujours le fraisage. Ne pas supprimer trop tôt le soutien des parois minces.
3. Préparation des trous
Le besoin de pointage dépend des recommandations du fabricant du foret. Forets à centrer et à pointer ont des fonctions différentes ; contrôler les angles de pointe et les conditions d’entrée. Pour les trous borgnes, prévoir longueur de pointe, évacuation des copeaux et dégagement au fond.
4. Surfaces et trous précis
Après l’ébauche, effectuer une semi-finition si nécessaire, puis la finition. Alésage, passage d’alésoir et galetage nécessitent des cotes préalables et surépaisseurs adaptées. Choisir vitesse et avance selon l’outil, la matière, le faux-rond et l’état de surface demandé, pas uniquement selon le nom de l’opération.
5. Chanfreins, filetages et bavures
Le chanfrein d’entrée d’un trou taraudé est généralement préparé avant le filetage, selon les dimensions du plan. Vérifier l’avant-trou et l’espace d’évacuation pour taraud ou fraise à fileter. Le filetage n’est pas obligatoirement la dernière opération ; examiner les suivantes.
6. Vérification et contrôle
Contrôler bridage, origines, longueurs d’outils et dégagements des porte-outils. Mesurer la première pièce après les contrôles FAO et la vérification du programme CN propre à la machine. Prévoir contrôles intermédiaires des cotes critiques, ébavurage final et réception.