

TASARIMDAN İMALATA
Планирование процесса механической обработки
Организация производства от чертежа и выбора инструмента до плана операций и утверждения первой детали.
Исходные данные и прослеживаемость
Уточняют код детали, ревизию чертежа/модели, материал, количество, срок, допуски и требования к поверхности. Включают термообработку, покрытия и внешние операции. Программу, список инструмента и план контроля связывают с одной ревизией.
План операций
Определяют станок, установы, базы, заготовку и последовательность. Для каждого шага записывают инструмент, держатель, вылет, режимы, охлаждение и контроль. Совместно оценивают припуски, промежуточные измерения и влияние переустановки.
Проверка программы
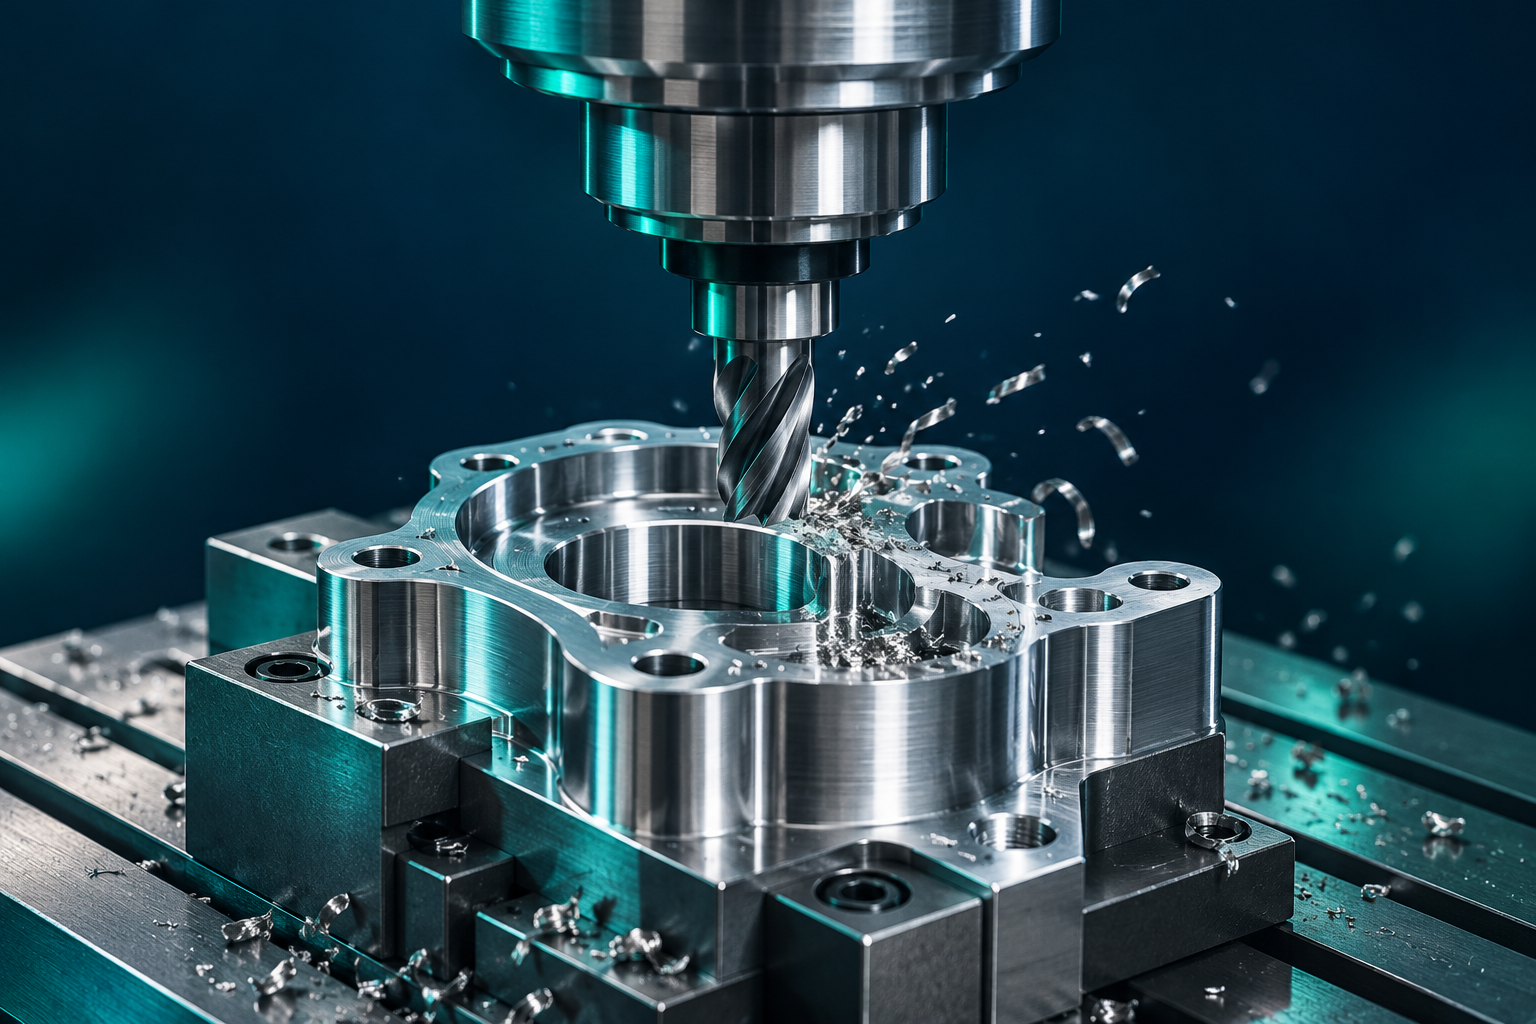
Контроль траектории CAM сам по себе не доказывает пригодность NC-кода после постпроцессора для станка. Проверяют заготовку, приспособления, геометрию инструмента и держателя, пределы осей, нули, номера инструментов/корректоров и безопасные подходы. Первый запуск выполняет квалифицированный оператор по процедуре станка.
Первая деталь и серия
Критические размеры и поверхности проверяют подходящими средствами измерения. Задают критерии приёмки, частоту контроля, пределы замены инструмента и действия при отклонениях. Работающая программа ещё не означает приёмку: результаты измерений должны быть утверждены.
Устранение проблем и улучшение
При длинной стружке, плохой поверхности, заусенцах или вибрации сначала проверяют закрепление, износ и отвод стружки. Повышение или снижение подачи либо скорости не является универсальным решением. Изменения в пределах рекомендаций изготовителя связывают с причиной и проверяют измерением. План корректируют по времени, стойкости и браку.
Управление данными
Библиотеки инструмента и оснастки, шаблоны CAM и записи ERP/PLM поддерживают повторяемость. Выбирают подходящую автоматизацию и назначают ответственных за изменения, проверки и утверждение. Итерация — оценка результатов и пересмотр плана.