

TASARIMDAN İMALATA
机械加工工序顺序
根据铣削零件的要求安排基准面、粗加工、孔加工、精加工和螺纹加工。
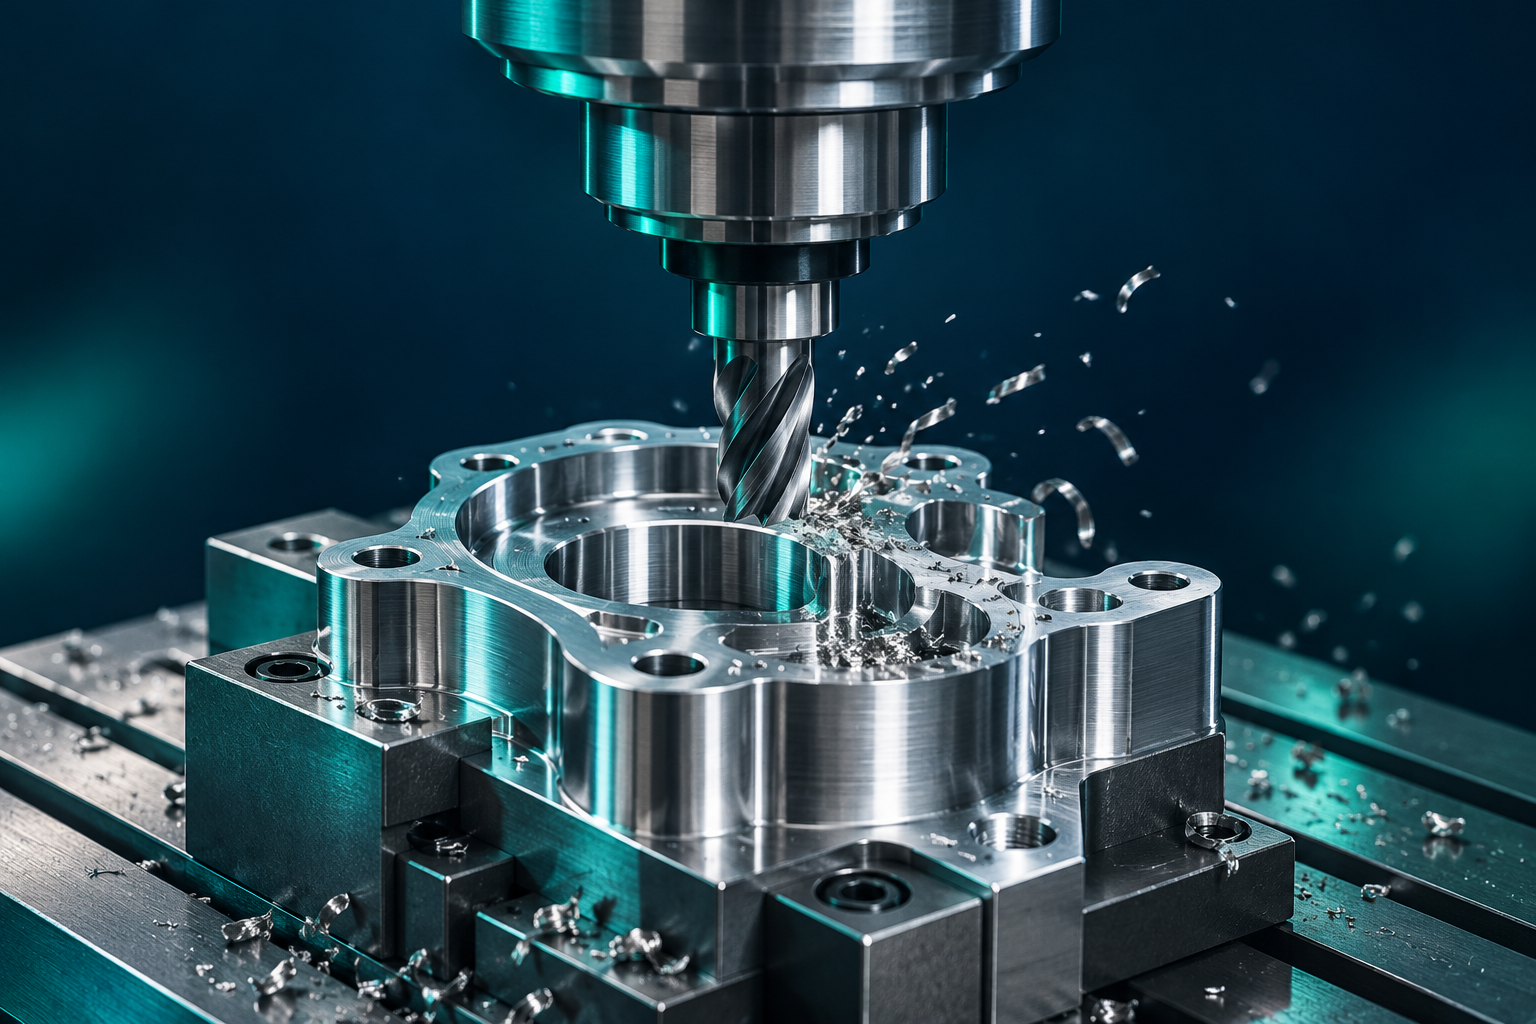
工序由零件决定
不存在适用于所有零件的刀具顺序。应综合评估图纸、基准、公差、材料、装夹和刀具可达性。目标是保持零件刚性、建立必要基准,并防止后续工序损伤已加工表面。
1. 基准与表面准备
检查毛坯尺寸、变形和加工余量,并非所有零件都必须留出2毫米。必要时先加工装夹和测量基准。相对两面的余量与最终厚度应统一规划。
2. 粗加工与切入方式
型腔和轮廓粗加工应保留适当精加工余量。根据刀具能力、空间和材料选择预钻孔、螺旋或斜坡切入。钻孔不一定要在立铣之前完成。不要过早去除薄壁的支撑材料。
3. 孔的准备
是否需要定点钻削取决于钻头制造商的建议。中心钻与定点钻用途不同,应检查顶角和入刀条件。加工盲孔时须考虑钻尖长度、排屑和孔底间隙。
4. 精密表面与孔
粗加工后按需半精加工,再精加工。镗孔、铰孔或滚压要求合适的预加工尺寸及余量。转速与进给应依据刀具、材料、跳动和表面要求确定,而不能仅按粗加工或精加工名称选择。
5. 倒角、螺纹与毛刺
螺纹孔入口倒角通常在螺纹加工前完成,尺寸和深度依照图纸。攻丝或螺纹铣削前应确认底孔和排屑空间。螺纹加工并非必须最后进行,应评估后续工序的影响。
6. 验证与检验
检查装夹、工件零点、刀具长度及刀柄间隙。完成CAM检查和针对机床的NC验证后测量首件。在工艺计划中列出关键尺寸的过程检验、最终去毛刺和验收步骤。