

TASARIMDAN İMALATA
मशीनिंग ऑपरेशनों का क्रम
मिलिंग वाले पुर्जे के अनुसार संदर्भ सतह, रफिंग, छेद, फिनिशिंग और थ्रेडिंग की योजना बनाएँ।
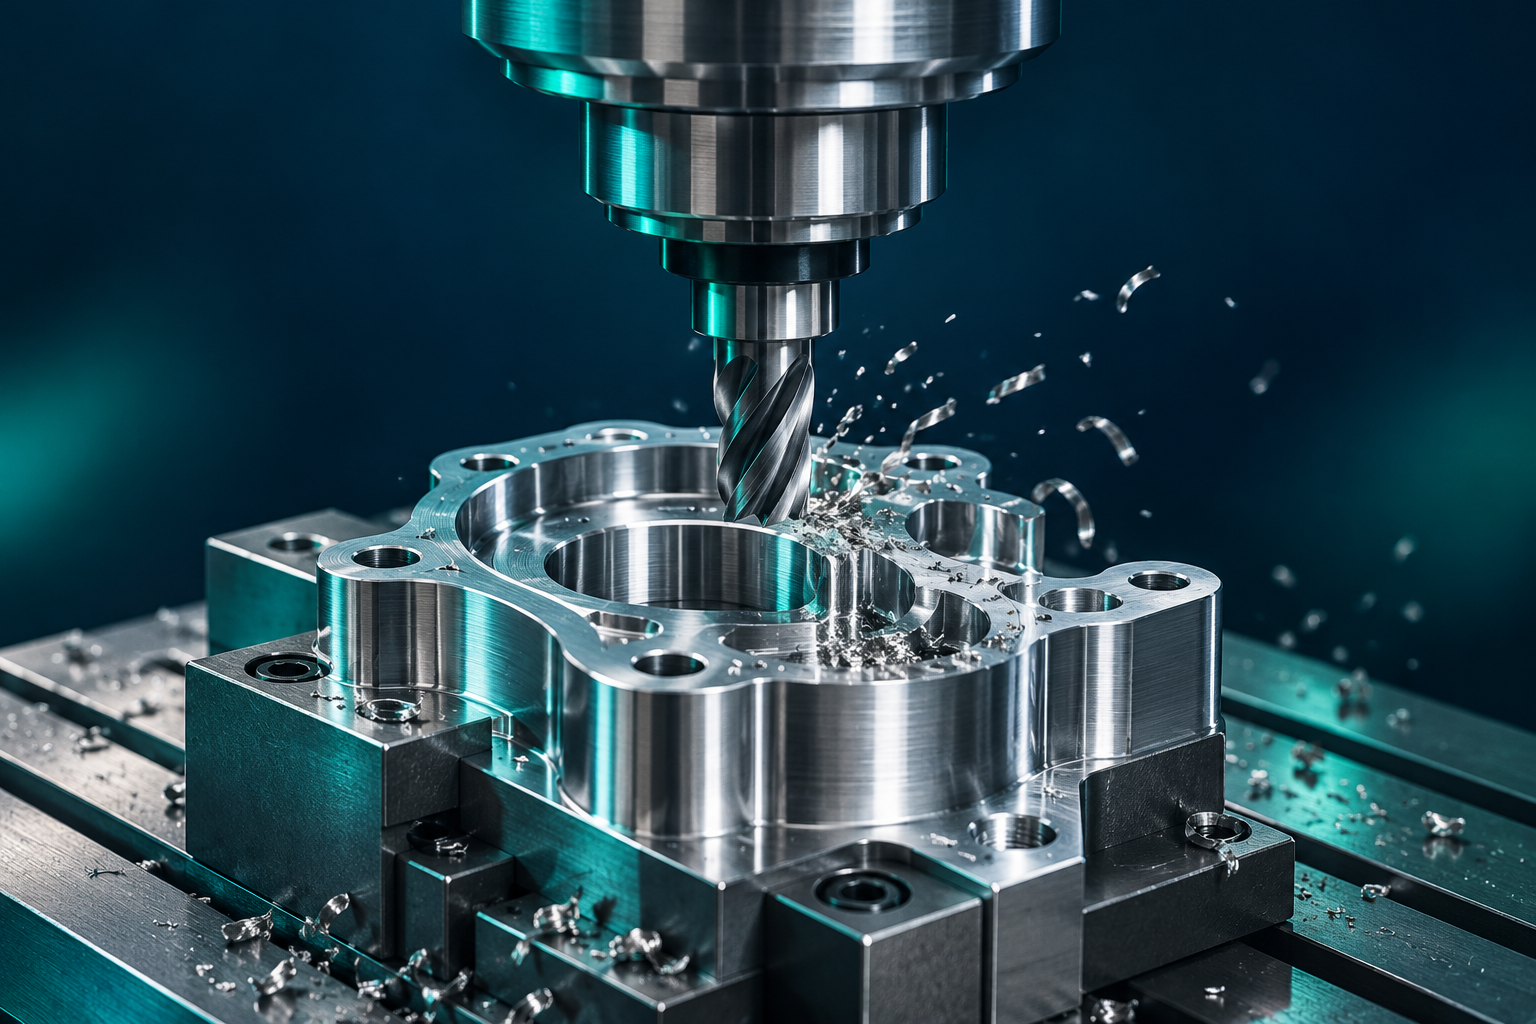
क्रम पुर्जे के अनुसार तय होता है
हर पुर्जे के लिए एक जैसा टूल क्रम नहीं होता। ड्रॉइंग, डेटम, टॉलरेंस, सामग्री, क्लैम्पिंग और टूल की पहुँच का साथ में मूल्यांकन करें। पुर्जे की कठोरता बनाए रखें, आवश्यक संदर्भ तैयार करें और तैयार सतहों को बाद के ऑपरेशनों से बचाएँ।
1. संदर्भ और सतह की तैयारी
कच्चे माल का आकार, टेढ़ापन और मशीनिंग अलाउंस जाँचें; हर पुर्जे पर 2 मिमी छोड़ना अनिवार्य नहीं है। जरूरत हो तो पहले क्लैम्पिंग और माप के संदर्भ बनाएँ। विपरीत सतहों के अलाउंस और अंतिम मोटाई की एक साथ योजना बनाएँ।
2. रफिंग और प्रवेश विधि
पॉकेट और कंटूर की रफिंग में उचित फिनिश अलाउंस छोड़ें। टूल क्षमता, खाली जगह और सामग्री के अनुसार पहले से किया छेद, हेलिकल प्रवेश या रैंप चुनें। ड्रिलिंग हमेशा एंड मिलिंग से पहले जरूरी नहीं है। पतली दीवारों का सहारा समय से पहले न हटाएँ।
3. छेद की तैयारी
स्पॉट ड्रिलिंग की जरूरत ड्रिल निर्माता के निर्देशों पर निर्भर है। सेंटर ड्रिल और स्पॉट ड्रिल के उद्देश्य अलग हैं; नोक के कोण और प्रवेश स्थितियाँ जाँचें। बंद छेद में ड्रिल की नोक की लंबाई, चिप निकासी और तल की दूरी ध्यान में रखें।
4. सटीक सतहें और छेद
रफिंग के बाद जरूरत के अनुसार सेमी-फिनिशिंग और फिर फिनिशिंग करें। बोरिंग, रीमिंग या बर्निशिंग के लिए सही प्रारंभिक आकार और अलाउंस जरूरी हैं। गति और फीड टूल, सामग्री, रनआउट और सतह की जरूरत के अनुसार चुनें, केवल ऑपरेशन के नाम से नहीं।
5. चैम्फर, थ्रेड और बर्र
थ्रेड वाले छेद का प्रवेश चैम्फर सामान्यतः थ्रेडिंग से पहले बनाया जाता है; आकार और गहराई ड्रॉइंग के अनुसार रखें। टैप या थ्रेड मिल के लिए प्रारंभिक छेद और चिप की जगह जाँचें। थ्रेडिंग हमेशा सबसे आखिर में जरूरी नहीं; बाद के ऑपरेशनों का प्रभाव देखें।
6. सत्यापन और माप
क्लैम्पिंग, वर्क ऑफसेट, टूल लंबाई और होल्डर की खाली जगह जाँचें। CAM जाँच तथा मशीन के अनुरूप NC सत्यापन के बाद पहला पुर्जा मापें। योजना में महत्वपूर्ण आकारों की बीच में जाँच, अंतिम बर्र हटाना और स्वीकृति शामिल करें।