

TASARIMDAN İMALATA
Sequência de Operações de Usinagem
Planejamento de referências, desbaste, furos, acabamento e roscas conforme a peça fresada.
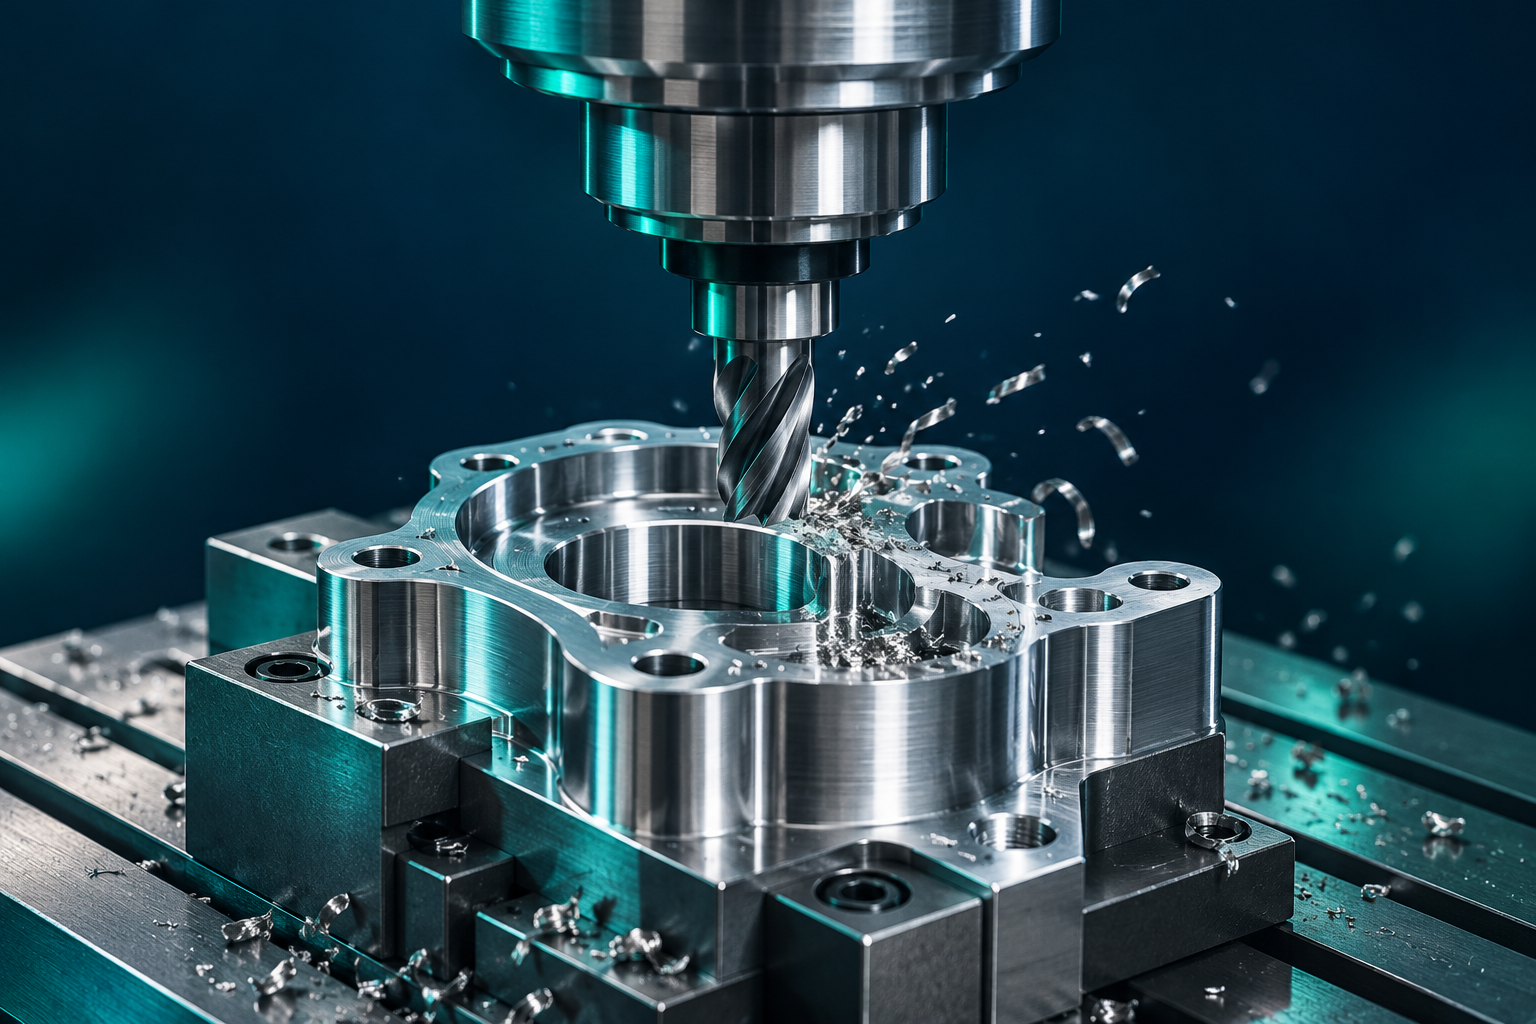
A peça define a sequência
Não existe uma ordem universal de ferramentas. Avalie desenho, referências, tolerâncias, material, fixação e acesso em conjunto. Preserve a rigidez, estabeleça as referências necessárias e proteja superfícies acabadas contra operações posteriores.
1. Referências e preparação
Verifique dimensões do bruto, empenamento e sobremetal; uma reserva obrigatória de 2 mm não se aplica a todas as peças. Quando necessário, usine primeiro as referências de fixação e medição. Planeje faces opostas e espessura final em conjunto.
2. Desbaste e entrada
Desbaste bolsões e contornos deixando sobremetal adequado para acabamento. Escolha pré-furo, entrada helicoidal ou rampa conforme ferramenta, espaço e material. Furar nem sempre precisa anteceder o fresamento. Não retire cedo demais o apoio de paredes finas.
3. Preparação dos furos
A necessidade de marcar o furo depende da orientação do fabricante da broca. Brocas de centro e de ponteamento têm funções diferentes; confira ângulos e condições de entrada. Em furos cegos, considere comprimento da ponta, saída de cavacos e folga no fundo.
4. Superfícies e furos precisos
Após o desbaste, faça semiacabamento quando necessário e depois acabamento. Mandrilamento, alargamento e roletamento exigem dimensões prévias e sobremetal apropriados. Selecione rotação e avanço conforme ferramenta, material, batimento e superfície exigida, não apenas pelo nome da operação.
5. Chanfros, roscas e rebarbas
O chanfro de entrada de um furo roscado costuma ser feito antes da rosca, com dimensões do desenho. Verifique pré-furo e espaço para cavacos ao usar macho ou fresa de roscar. A rosca nem sempre precisa ser a última operação; considere as etapas seguintes.
6. Verificação e inspeção
Confira fixação, origens, comprimentos de ferramenta e folgas dos porta-ferramentas. Inspecione a primeira peça após os controles CAM e a verificação do programa NC para a máquina. Inclua controles intermediários de cotas críticas, rebarbação final e aceitação.