

TASARIMDAN İMALATA
Sequenza delle Operazioni di Lavorazione
Pianificare riferimenti, sgrossatura, fori, finitura e filetti secondo le esigenze del pezzo fresato.
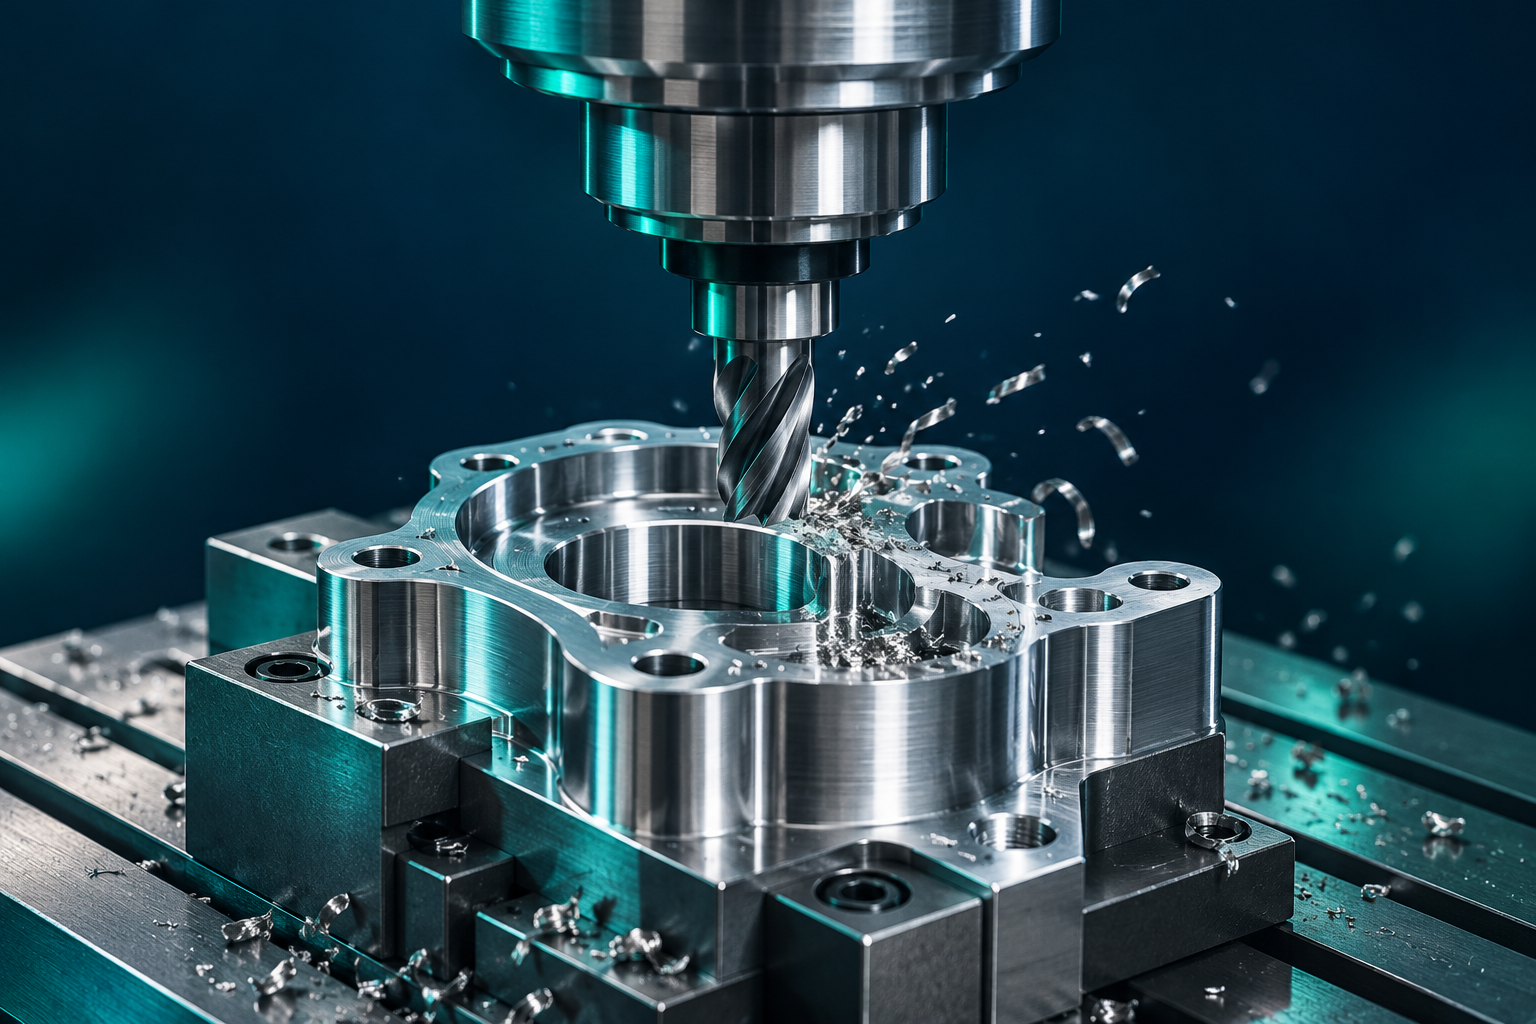
Il pezzo determina la sequenza
Non esiste un ordine universale degli utensili. Valutare insieme disegno, riferimenti, tolleranze, materiale, serraggio e accessibilità. Mantenere la rigidità, creare i riferimenti necessari e proteggere le superfici finite dalle lavorazioni successive.
1. Riferimenti e preparazione
Controllare dimensioni del grezzo, deformazione e sovrametallo; non tutti i pezzi richiedono obbligatoriamente 2 mm. Quando necessario, lavorare prima i riferimenti di serraggio e misura. Pianificare insieme facce opposte e spessore finale.
2. Sgrossatura e ingresso
Sgrossare tasche e contorni lasciando un sovrametallo adeguato alla finitura. Scegliere preforo, ingresso elicoidale o rampa secondo utensile, spazio e materiale. La foratura non deve sempre precedere la fresatura. Evitare di rimuovere troppo presto il sostegno delle pareti sottili.
3. Preparazione dei fori
La necessità di precentratura dipende dalle indicazioni del produttore della punta. Punte da centro e punte per precentratura hanno scopi diversi; controllare angoli e condizioni d’ingresso. Nei fori ciechi considerare lunghezza della punta, evacuazione del truciolo e distanza dal fondo.
4. Superfici e fori precisi
Dopo la sgrossatura eseguire, se necessario, semifinitura e poi finitura. Barenatura, alesatura e rullatura richiedono dimensioni preliminari e sovrametalli corretti. Selezionare giri e avanzamento secondo utensile, materiale, eccentricità e superficie richiesta, non soltanto in base al nome dell’operazione.
5. Smussi, filetti e bave
Lo smusso d’ingresso di un foro filettato si prepara generalmente prima della filettatura, con dimensioni da disegno. Verificare preforo e spazio per il truciolo per maschio o fresa a filettare. La filettatura non deve sempre essere l’ultima operazione; valutare quelle successive.
6. Verifica e controllo
Controllare serraggio, origini, lunghezze utensile e spazi dei portautensili. Misurare il primo pezzo dopo i controlli CAM e la verifica NC specifica della macchina. Inserire nel piano controlli intermedi delle quote critiche, sbavatura finale e accettazione.