

TASARIMDAN İMALATA
Procédés d’usinage
Les opérations fondamentales de fabrication sont les procédés nécessaires à la réalisation d’une pièce mécanique. Selon sa géométrie et la précision recherchée, une ou plusieurs machines-outils peuvent être utilisées. Les machines CNC et les équipements adaptés permettent d’effectuer plusieurs opérations sur une pièce simple dans un même montage.
1. Tournage
Le tournage enlève de la matière à l’aide d’un outil ou d’une plaquette de coupe sur une pièce qui tourne dans un mandrin. Il est réalisé sur des tours conventionnels ou, notamment en série, sur des tours CNC. Il concerne principalement les pièces et surfaces cylindriques. Les opérations comprennent le tournage extérieur et intérieur, le dressage, le profilage, le rainurage, le filetage, le tournage conique, le tronçonnage, la réalisation de rayons et de chanfreins, ainsi que l’alésage.
Les tours sont des machines fondamentales de fabrication. Les plaquettes amovibles, notamment revêtues, augmentent la capacité d’enlèvement de matière en tournage CNC et permettent de produire efficacement des pièces précises présentant un bon état de surface.
2. Fraisage
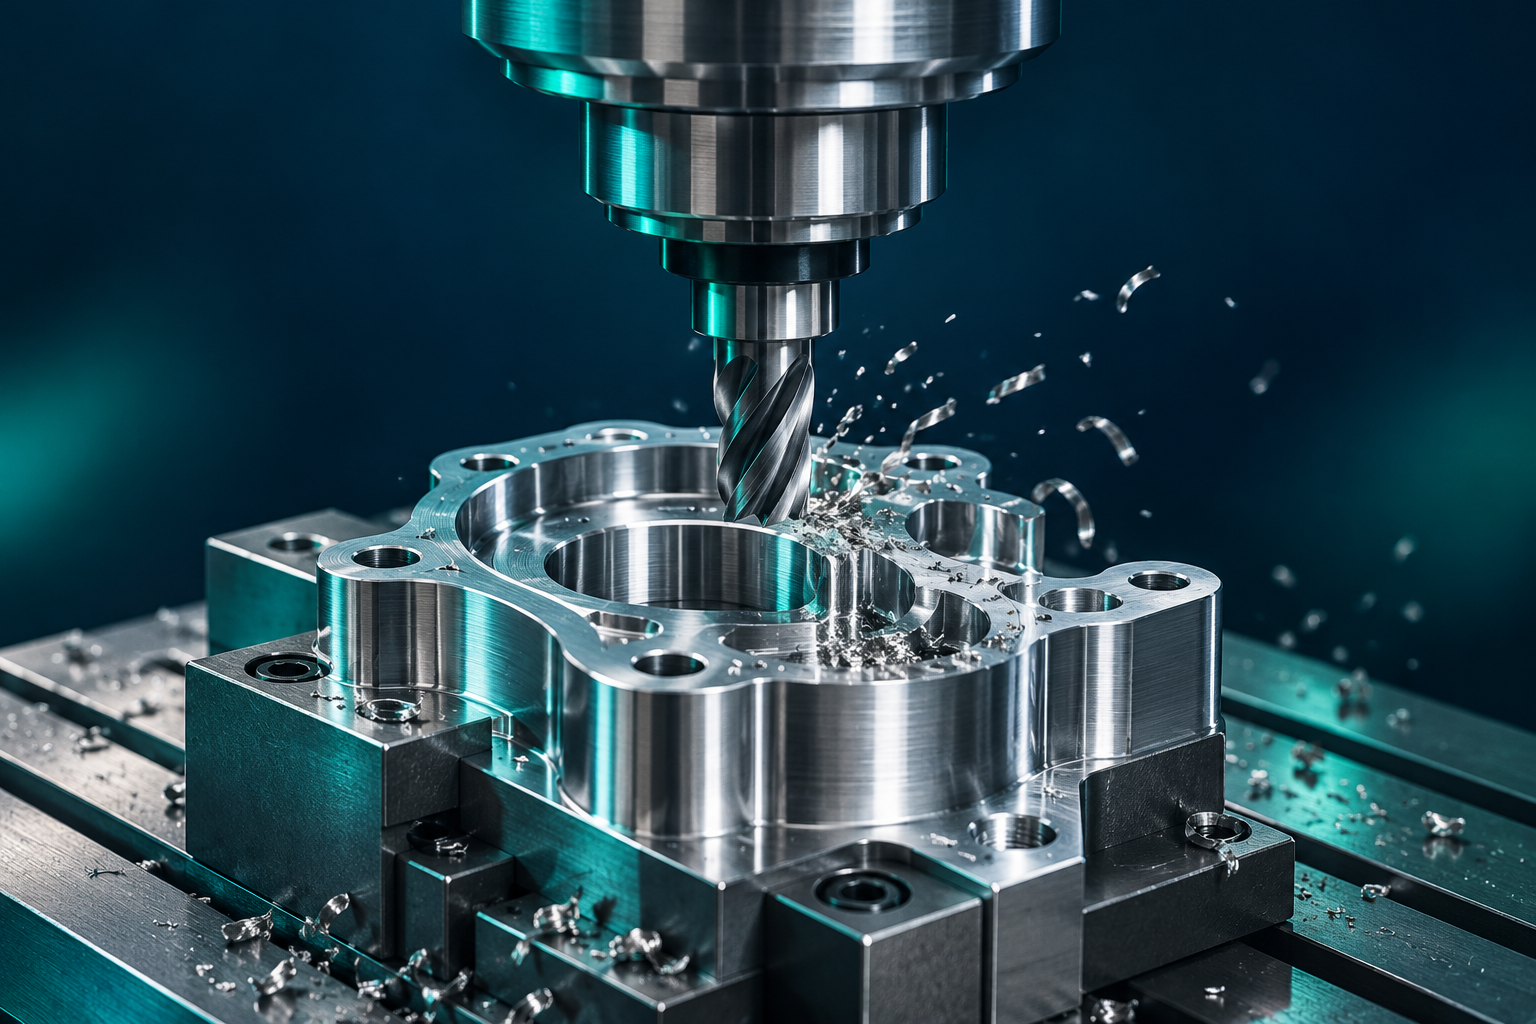
Le fraisage utilise des outils comportant une ou plusieurs arêtes de coupe de géométrie définie pour réaliser des surfaces planes ou courbes, des rainures, des rainures hélicoïdales, des engrenages et des filetages. Il permet également d’usiner des poches et des épaulements, ainsi que de réaliser ou d’agrandir des trous. Selon la machine et l’opération, l’outil, la pièce ou les deux se déplacent. Le fraisage s’effectue sur des machines conventionnelles ou CNC pour les travaux de précision.
Les procédés courants comprennent le surfaçage, le fraisage de profils, de rainures et de formes, ainsi que le taillage à la fraise-mère. On utilise des fraises monoblocs en acier rapide (HSS) et des outils à plaquettes revêtues. Le fraisage permet de produire des poches, engrenages, filetages à grand pas, surfaces hélicoïdales ou inclinées, trous borgnes et autres formes. La capacité de coupe dépend de la machine, de l’outil, du matériau et du montage.
3. Perçage
Le perçage permet de réaliser des trous cylindriques débouchants ou borgnes à une profondeur définie. Les forets tournent autour de leur axe ; des fraises adaptées peuvent aussi servir à certaines opérations de réalisation de trous. L’usinage s’effectue sur une perceuse, un tour CNC ou une fraiseuse CNC avec l’outillage approprié. Les fraiseuses CNC sont particulièrement utiles pour positionner précisément les trous et contrôler la profondeur des trous borgnes.
Le perçage est l’une des opérations de fabrication les plus fréquentes. Les forets HSS, les forets revêtus et les forets à plaquettes amovibles sont utilisés. Les capacités d’enlèvement de matière des outils modernes expliquent leur emploi sur les tours, fraiseuses et perceuses CNC.
4. Alésage à l’alésoir
L’alésage à l’alésoir améliore un trou préalablement percé en retirant une faible quantité de matière. Il vise à obtenir une dimension précise et un bon état de surface.
L’alésage cylindrique s’applique aux trous cylindriques et l’alésage conique aux trous coniques. L’opération ressemble au perçage, mais un alésoir remplace le foret pour la passe de finition. Il existe des alésoirs à goujures droites ou hélicoïdales.
5. Rectification
La rectification enlève de petites quantités de matière à l’aide de meules abrasives de différentes granulométries pour améliorer la précision dimensionnelle et l’état de surface. Les grains abrasifs maintenus par un liant effectuent de très petites coupes dans la pièce.
Elle est généralement réalisée sur des rectifieuses. Avec des équipements complémentaires adaptés, certaines opérations de rectification intérieure et extérieure peuvent également être effectuées sur des tours ou des fraiseuses CNC, ce qui peut réduire les reprises de montage.
Les outils de rectification contiennent des grains abrasifs naturels ou synthétiques de différentes tailles, réunis par un liant. Le procédé permet d’enlever de faibles quantités de matière sur des pièces très dures, difficiles à usiner par d’autres méthodes.
Les procédés courants comprennent la rectification de profils, en plongée, cylindrique et plane. D’autres opérations de finition et de fabrication comprennent le honage, le rodage, le brochage et le polissage. Leur choix dépend de la géométrie, de la précision et de la qualité de surface recherchées.