

TASARIMDAN İMALATA
Spanende Fertigungsverfahren
Grundlegende Fertigungsverfahren umfassen die Arbeitsschritte, die zur Herstellung eines Maschinenbauteils erforderlich sind. Je nach Geometrie und geforderter Genauigkeit kommen eine oder mehrere Werkzeugmaschinen zum Einsatz. CNC-Maschinen und geeignete Zusatzeinrichtungen ermöglichen bei einfachen Werkstücken mehrere Bearbeitungen in einer Aufspannung.
1. Drehen
Beim Drehen trägt ein Drehwerkzeug oder eine Wendeschneidplatte Material von einem im Spannfutter rotierenden Werkstück ab. Die Bearbeitung erfolgt auf konventionellen Drehmaschinen oder, insbesondere in der Serienfertigung, auf CNC-Drehmaschinen. Sie eignet sich vor allem für zylindrische Werkstücke und Durchmesser. Zu den Verfahren gehören Außen- und Innendrehen, Plandrehen, Profildrehen, Einstechen, Gewindedrehen, Kegeldrehen, Abstechen, das Herstellen von Radien und Fasen sowie die Bohrungsbearbeitung.
Drehmaschinen zählen zu den grundlegenden Fertigungsmaschinen. Beschichtete Wendeschneidplatten erhöhen die Zerspanungsleistung beim CNC-Drehen und ermöglichen die wirtschaftliche Herstellung maßgenauer Bauteile mit feinen Oberflächen.
2. Fräsen
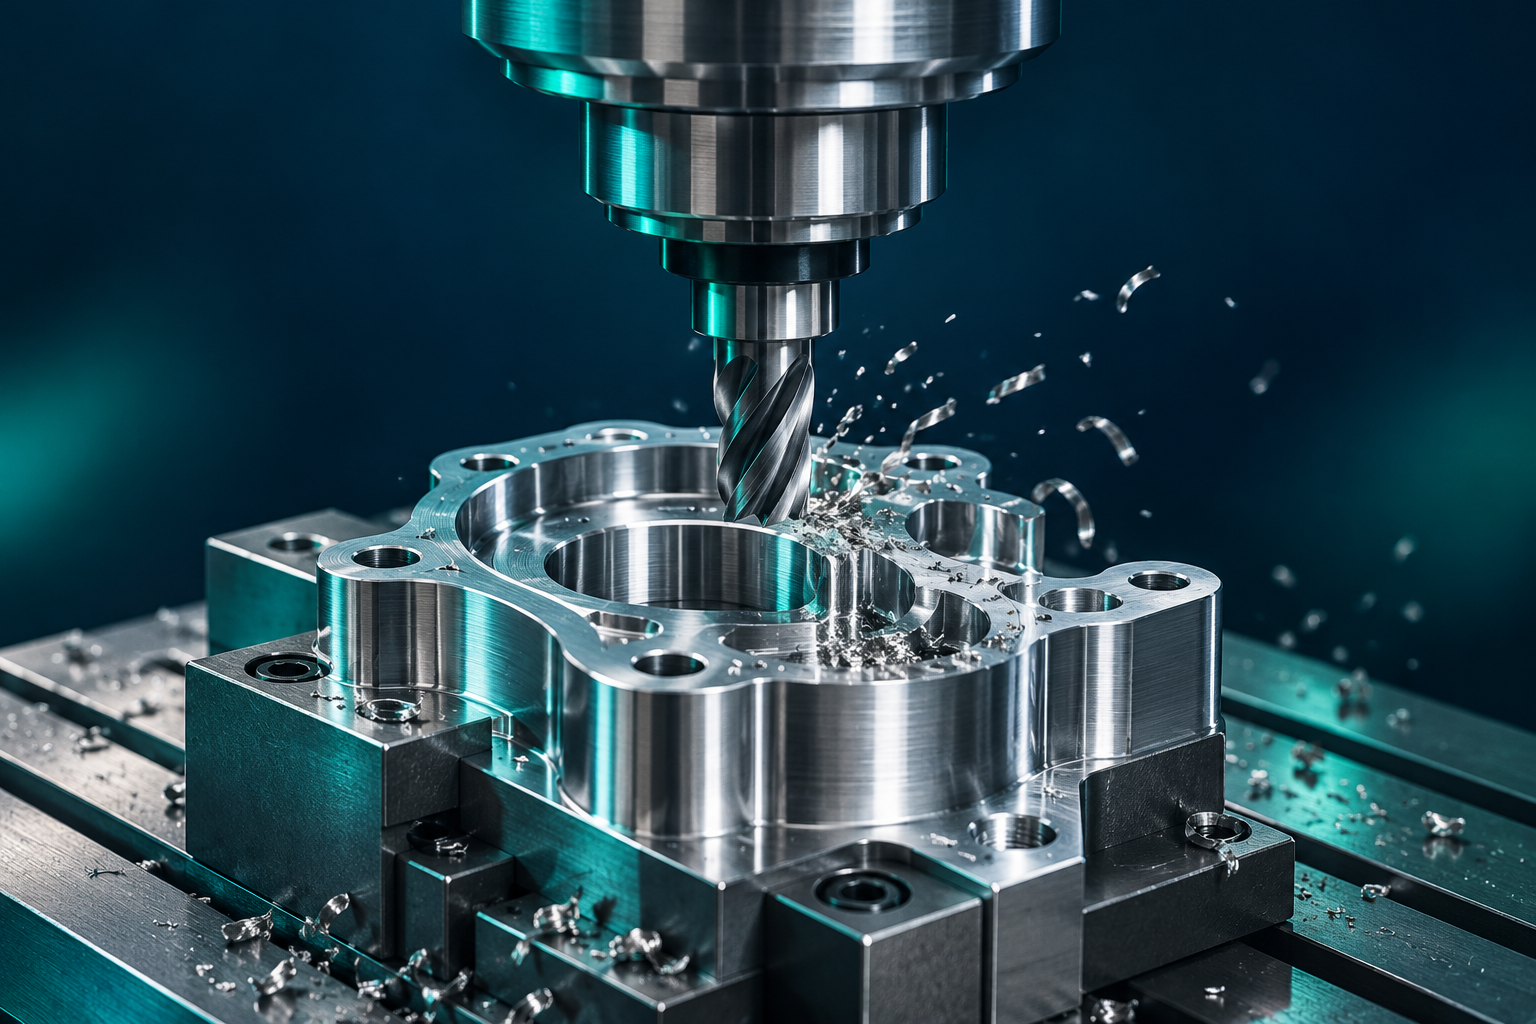
Beim Fräsen wird Material mit einem oder mehreren geometrisch bestimmten Schneiden abgetragen. Damit entstehen ebene oder gekrümmte Flächen, Nuten, schraubenförmige Nuten, Zahnräder und Gewinde. Auch Taschen, Absätze und Bohrungen können hergestellt oder erweitert werden. Je nach Maschine und Bearbeitung bewegen sich Werkzeug, Werkstück oder beide. Fräsarbeiten erfolgen auf konventionellen Maschinen oder für präzise Aufgaben auf CNC-Maschinen.
Typische Verfahren sind Planfräsen, Profilfräsen, Nutfräsen, Formfräsen und Wälzfräsen. Verwendet werden Vollwerkzeuge aus Schnellarbeitsstahl (HSS) sowie Werkzeuge mit beschichteten Wendeschneidplatten. Fräsen ermöglicht unter anderem die Bearbeitung von Taschen, Zahnrädern, Gewinden mit großer Steigung, Schraubenflächen, geneigten Flächen und Sacklöchern. Die mögliche Zerspanungsleistung hängt von Maschine, Werkzeug, Werkstoff und Aufspannung ab.
3. Bohren
Beim Bohren entstehen zylindrische Durchgangsbohrungen oder Sacklöcher mit festgelegter Tiefe. Bohrer drehen sich um ihre eigene Achse; für bestimmte Bohrungsbearbeitungen können auch geeignete Fräser eingesetzt werden. Die Bearbeitung erfolgt auf Bohrmaschinen, CNC-Drehmaschinen oder CNC-Fräsmaschinen mit geeigneten Werkzeugen. CNC-Fräsen ist besonders für genau positionierte Bohrungen und Sacklöcher mit kontrollierter Tiefe geeignet.
Bohren gehört zu den häufigsten Fertigungsoperationen. Eingesetzt werden HSS-Bohrer, beschichtete Bohrer und Wendeplattenbohrer. Moderne Schneidwerkzeuge bieten eine hohe Zerspanungsleistung und werden auf CNC-Dreh-, Fräs- und Bohrmaschinen verwendet.
4. Reiben
Beim Reiben wird eine zuvor hergestellte Bohrung durch Abtragen einer kleinen Materialmenge fertigbearbeitet. Ziel sind eine genaue Bohrungsabmessung und eine feine Oberfläche.
Zylindrisches Reiben wird für zylindrische Bohrungen eingesetzt, Kegelreiben für kegelige Bohrungen. Der Ablauf ähnelt dem Bohren; für die Feinbearbeitung tritt jedoch eine Reibahle an die Stelle des Bohrers. Dafür gibt es gerade und spiralgenutete Reibahlen.
5. Schleifen
Beim Schleifen tragen Schleifscheiben unterschiedlicher Körnung kleine Materialmengen ab, um Maßgenauigkeit und Oberflächengüte zu verbessern. Die durch eine Bindung zusammengehaltenen Schleifkörner erzeugen sehr kleine Schnitte am Werkstück.
Schleifen erfolgt üblicherweise auf Schleifmaschinen. Mit geeigneten Zusatzeinrichtungen sind bestimmte Innen- und Außenschleifarbeiten auch auf CNC-Dreh- oder Fräsmaschinen möglich. Dadurch können zusätzliche Aufspannungen entfallen, sofern die Anwendung dafür geeignet ist.
Schleifwerkzeuge enthalten natürliche oder synthetische Schleifkörner verschiedener Größe in einer Bindung. Damit lassen sich kleine Materialmengen auch von sehr harten, anders schwer zerspanbaren Bauteilen abtragen.
Zu den gängigen Verfahren gehören Profilschleifen, Einstechschleifen, Rundschleifen und Flachschleifen. Weitere Feinbearbeitungs- und Fertigungsverfahren sind Honen, Läppen, Räumen und Polieren. Die Auswahl richtet sich nach Geometrie, Genauigkeit und Oberflächenanforderungen.