

TASARIMDAN İMALATA
切削加工方法
基本制造工序是生产机械零件所需的加工过程。根据零件的几何形状和精度要求,可以使用一台或多台机床。借助数控机床及合适的附件,简单工件可以在一次装夹中完成多道工序。
1. 车削
车削使用车刀或刀片,从夹持在卡盘中旋转的工件上去除材料。加工可在普通车床上进行,批量生产则常使用数控车床。车削主要用于圆柱形零件及其表面,包括外圆车削、内孔车削、端面车削、轮廓车削、切槽、车螺纹、车锥面、切断,以及圆弧、倒角和孔的加工。
车床是基础制造设备之一。可转位刀片和涂层刀片提高了数控车削的材料去除能力,有助于高效加工尺寸精确、表面质量良好的零件。
2. 铣削
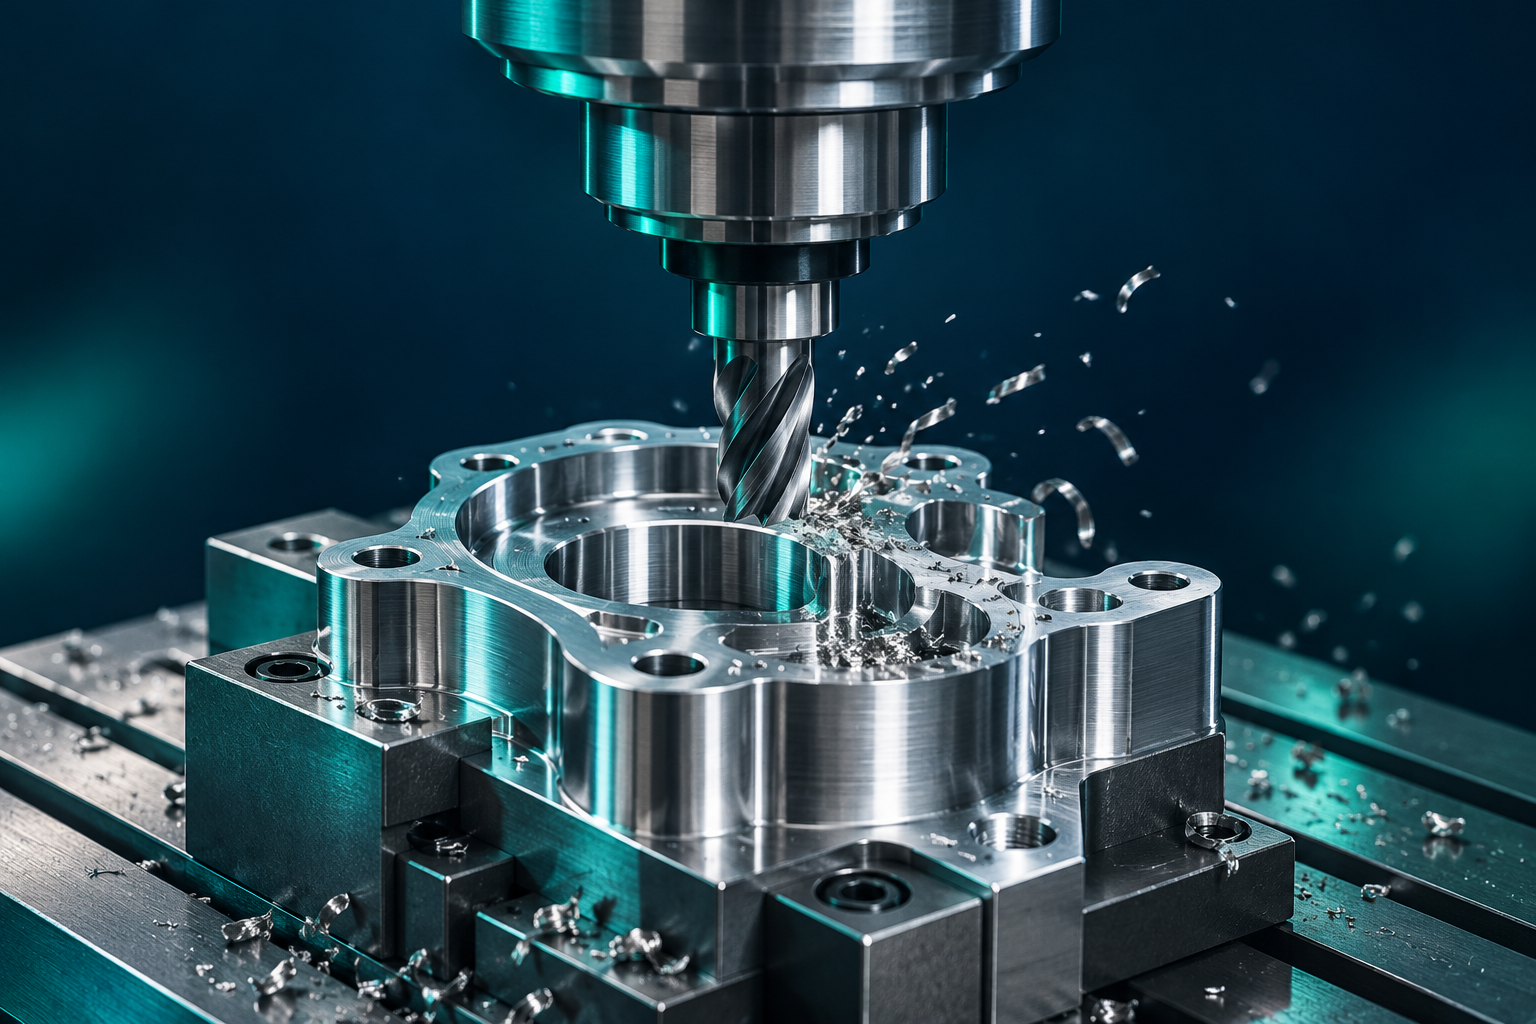
铣削使用具有一个或多个确定几何形状切削刃的刀具,加工平面、曲面、槽、螺旋槽、齿轮和螺纹,也可加工型腔、台阶以及孔和扩孔。根据机床与工序,刀具、工件或两者共同运动。铣削可在普通铣床上进行,精密加工则可使用数控铣床。
常见工艺包括面铣、轮廓铣、槽铣、成形铣和滚齿。刀具可采用整体高速钢(HSS)铣刀或配备涂层可转位刀片的刀具。铣削能加工型腔、齿轮、大螺距螺纹、螺旋面、斜面、盲孔等结构。切削能力取决于机床、刀具、材料和装夹条件。
3. 钻孔
孔加工用于形成圆柱形通孔或规定深度的盲孔。钻头绕自身轴线旋转,某些孔加工也可使用适合的铣刀。采用相应刀具后,可在钻床、数控车床或数控铣床上完成加工。数控铣床尤其适合精确定位孔以及控制盲孔深度。
钻孔是最常见的制造工序之一。可使用高速钢钻头、涂层钻头以及可转位刀片钻头。现代刀具的材料去除能力使其广泛应用于数控车削、铣削和钻削设备。
4. 铰孔
铰孔通过去除少量材料,对已经加工出的孔进行精加工,以获得准确的孔尺寸和良好的表面质量。
圆柱铰孔用于圆柱孔,锥铰孔用于锥孔。加工方式与钻孔相似,但精加工时使用铰刀代替钻头。铰刀有直槽和螺旋槽等类型。
5. 磨削
磨削使用不同粒度的砂轮去除少量材料,以提高尺寸精度和表面质量。由结合剂固定的磨粒对工件进行微量切削。
磨削通常在磨床上进行。配备适当的附加装置后,某些内圆和外圆磨削也可以在数控车床或数控铣床上完成,在适用的情况下减少重复装夹。
磨削工具由不同尺寸的天然或人造磨粒通过结合剂固定而成。对于硬度很高、难以用其他方法加工的零件,磨削可有效去除少量材料。
常见方法包括成形磨削、切入磨削、外圆磨削和表面磨削。其他精加工和制造方法还包括珩磨、研磨、拉削和抛光,应根据零件形状、精度和表面质量要求选择。