

TASARIMDAN İMALATA
机械加工工艺规划
从工程图、工序和刀具选择到首件批准,系统组织生产。
输入与追溯
确认零件编号、图纸或模型版本、材料、数量、交期、公差及表面要求。把热处理、涂层和外协工序纳入计划。程序、刀具清单和检验计划应对应同一版本。
工序计划
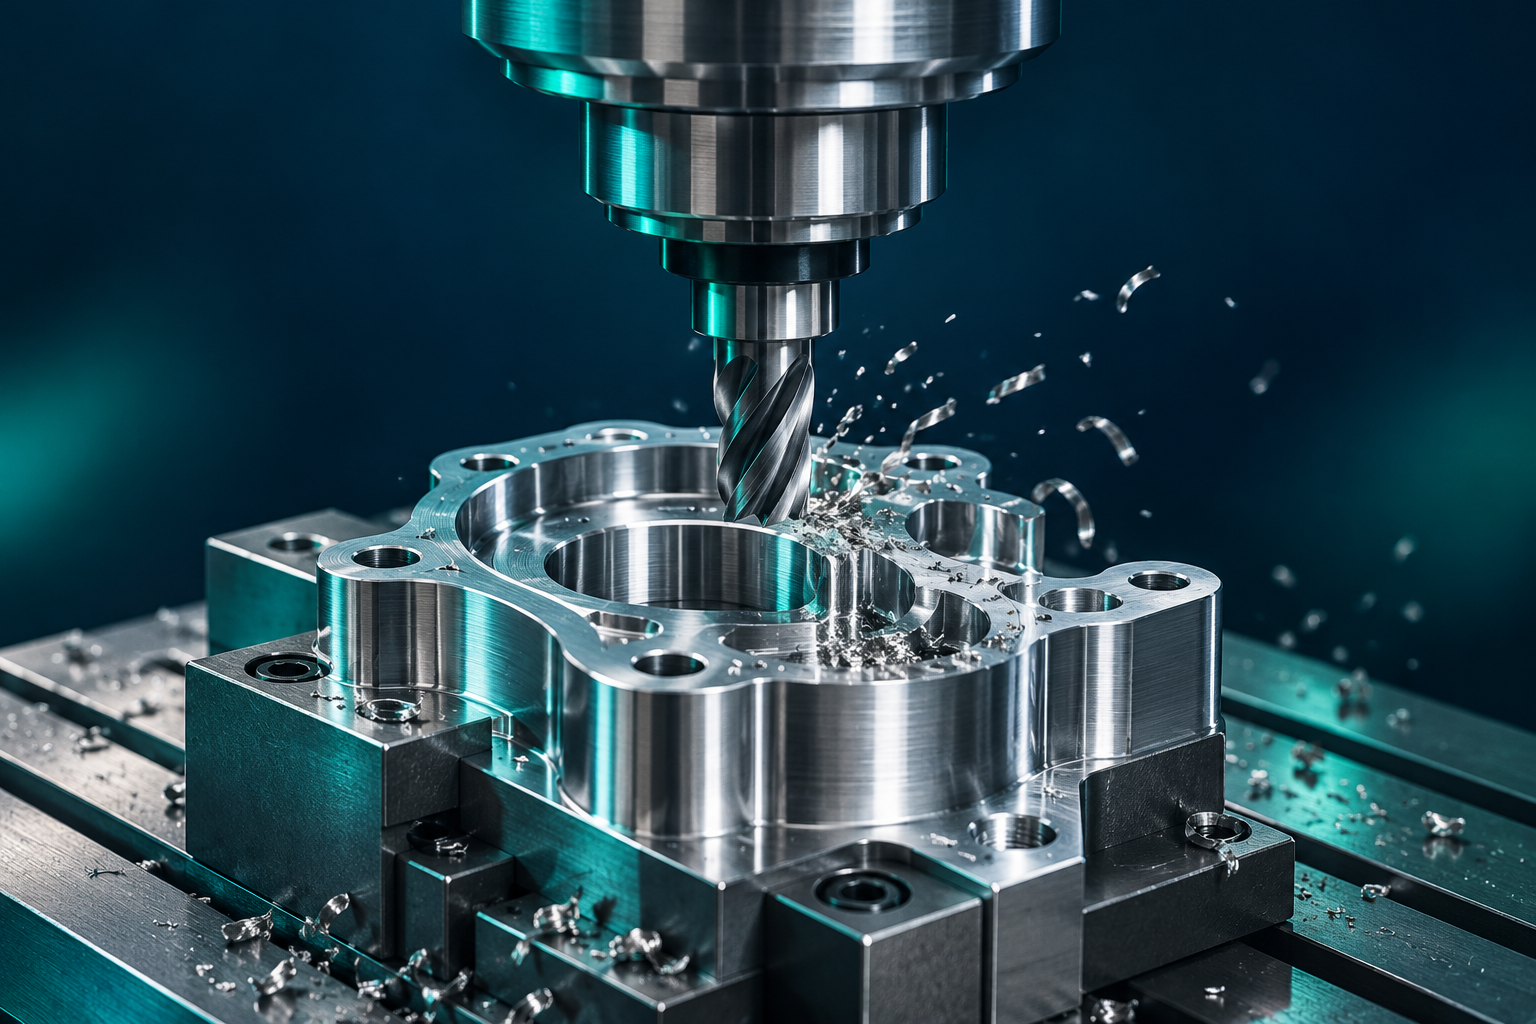
确定机床、装夹次数、基准、毛坯和加工顺序。逐步记录刀具及刀柄、悬伸、切削参数、冷却和检测需求。综合考虑粗精加工余量、中间测量及重复装夹的影响。
程序验证
仅检查CAM刀路不能证明后处理生成的NC代码适用于机床。应核对毛坯、夹具、刀具和刀柄几何、轴限位、工件零点、刀号及补偿号和安全接近路径。首次运行由合格操作员按照机床规程完成。
首件与批量生产
用合适量具检查关键尺寸和表面。明确验收标准、检测频率、换刀限值和不合格时的处理办法。程序能够运行不等于生产已经获准,测量结果必须得到批准。
问题处理与改进
出现长切屑、表面不良、毛刺或振动时,先检查装夹、刀具磨损和排屑。提高或降低进给、切削速度并不是通用解决办法。应在制造商推荐范围内针对原因调整并测量结果。依据工时、刀具寿命和废品记录受控更新计划。
数据管理
刀具和夹具库、CAM模板及ERP/PLM记录有助于重复生产。根据企业条件选择自动化程度,明确修改、检查和批准责任人。迭代是评估结果后重新调整计划。