

TASARIMDAN İMALATA
Pianificazione del Processo di Lavorazione
Organizzare la produzione dal disegno e dalla scelta utensili fino alle operazioni e all’approvazione del primo pezzo.
Dati e tracciabilità
Confermare codice, revisione del disegno/modello, materiale, quantità, scadenza, tolleranze e superficie. Includere trattamenti termici, rivestimenti e lavorazioni esterne. Collegare programma, lista utensili e piano di controllo alla stessa revisione.
Piano operativo
Definire macchina, piazzamenti, riferimenti, grezzo e sequenza. Registrare utensile, portautensile, sporgenza, dati di taglio, refrigerazione e controlli per ogni fase. Considerare insieme sovrametalli, misure intermedie ed effetti del ripiazzamento.
Verifica del programma
Il controllo del percorso CAM non dimostra da solo che il codice NC postprocessato sia adatto alla macchina. Verificare grezzo, attrezzature, geometrie, limiti assi, origini, numeri utensile/correttore e avvicinamenti sicuri. Un operatore qualificato esegue il primo avvio secondo la procedura macchina.
Primo pezzo e serie
Controllare quote e superfici critiche con strumenti adeguati. Definire criteri di accettazione, frequenza dei controlli, limiti di sostituzione utensile e azioni in caso di scostamento. Un programma funzionante non equivale ad accettazione: occorre approvare i risultati misurati.
Problemi e miglioramento
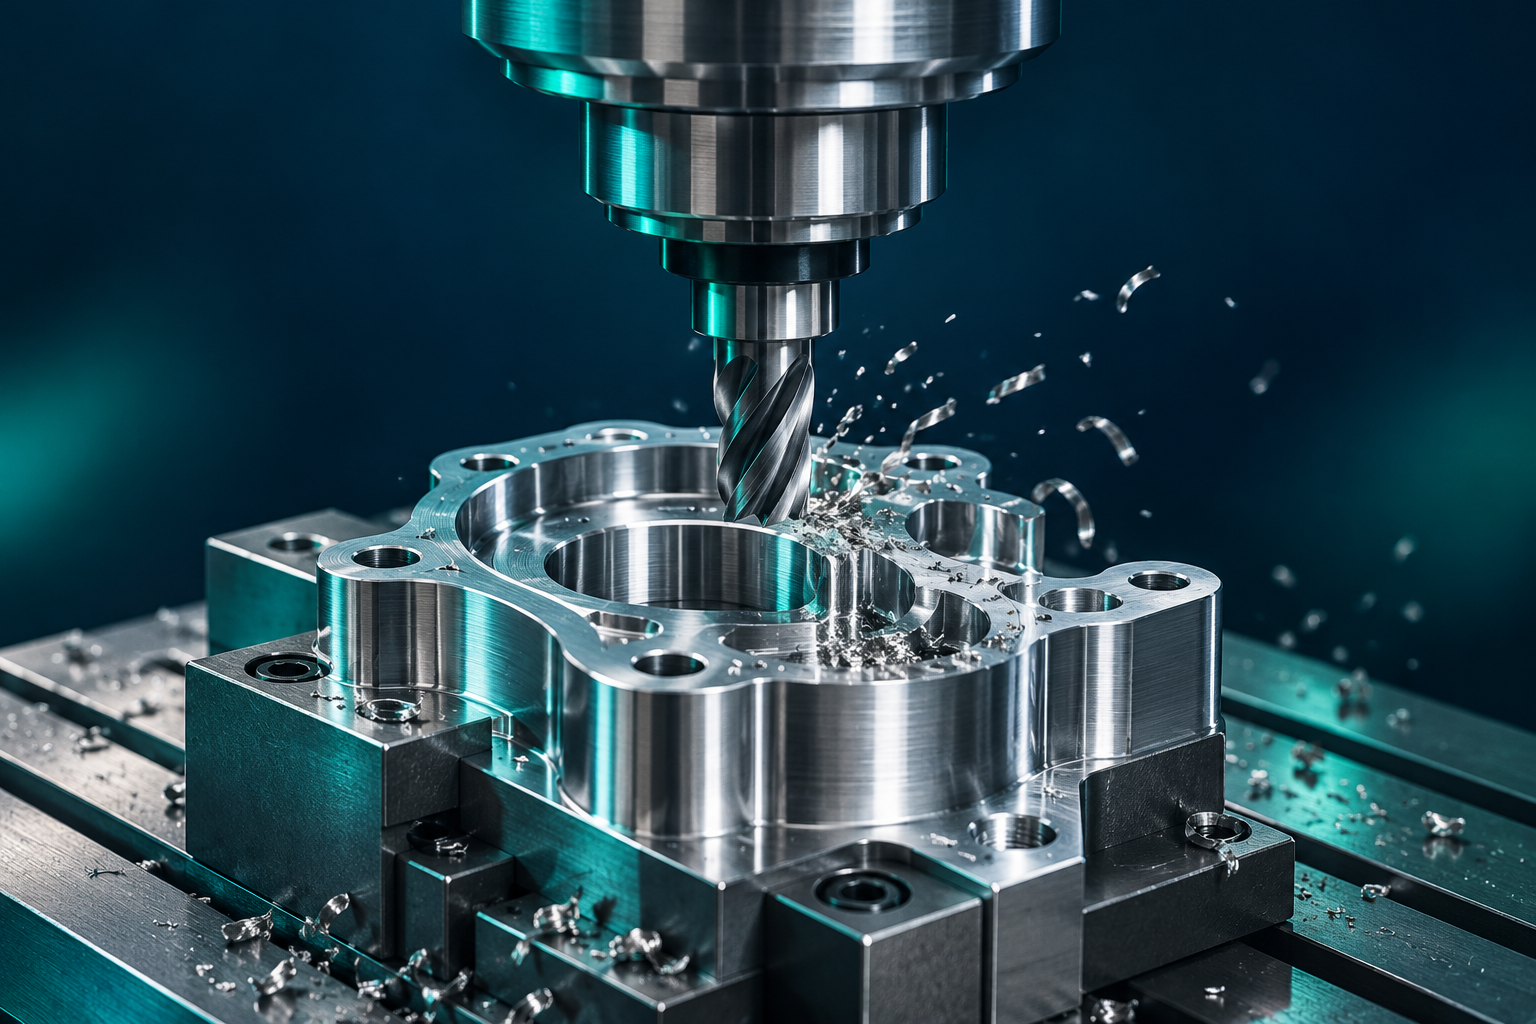
Con trucioli lunghi, superfici scadenti, bave o vibrazioni, esaminare prima serraggio, usura ed evacuazione. Aumentare o ridurre avanzamento o velocità non è una soluzione universale. Intervenire sulla causa entro le indicazioni del produttore e misurare il risultato. Aggiornare il piano con tempi, durata utensile e scarti.
Gestione dei dati
Librerie utensili e attrezzature, modelli CAM e registri ERP/PLM aiutano la ripetibilità. Scegliere l’automazione adeguata e assegnare responsabilità per modifiche, controlli e approvazioni. Iterare significa valutare i risultati e rivedere il piano.