

TASARIMDAN İMALATA
车削与铣削工艺选择
依据零件几何形状、材料、公差、装夹和生产数量选择切削加工方法。
先明确需求
阅读图纸中的尺寸、几何公差、表面及材料要求。综合考虑数量、交期、现有机床、检测条件和后续热处理或涂层。单一节拍或成本标签无法代表所有零件。
何时适合车削?
车削时工件旋转,适用于轴、套、盘及回转表面。可规划内外径、端面、槽、孔和螺纹加工。细长零件可能需要支撑;应评估卡盘、卡爪、尾座和刀具可达性。动力刀具的附加能力取决于机床型号。
何时适合铣削?
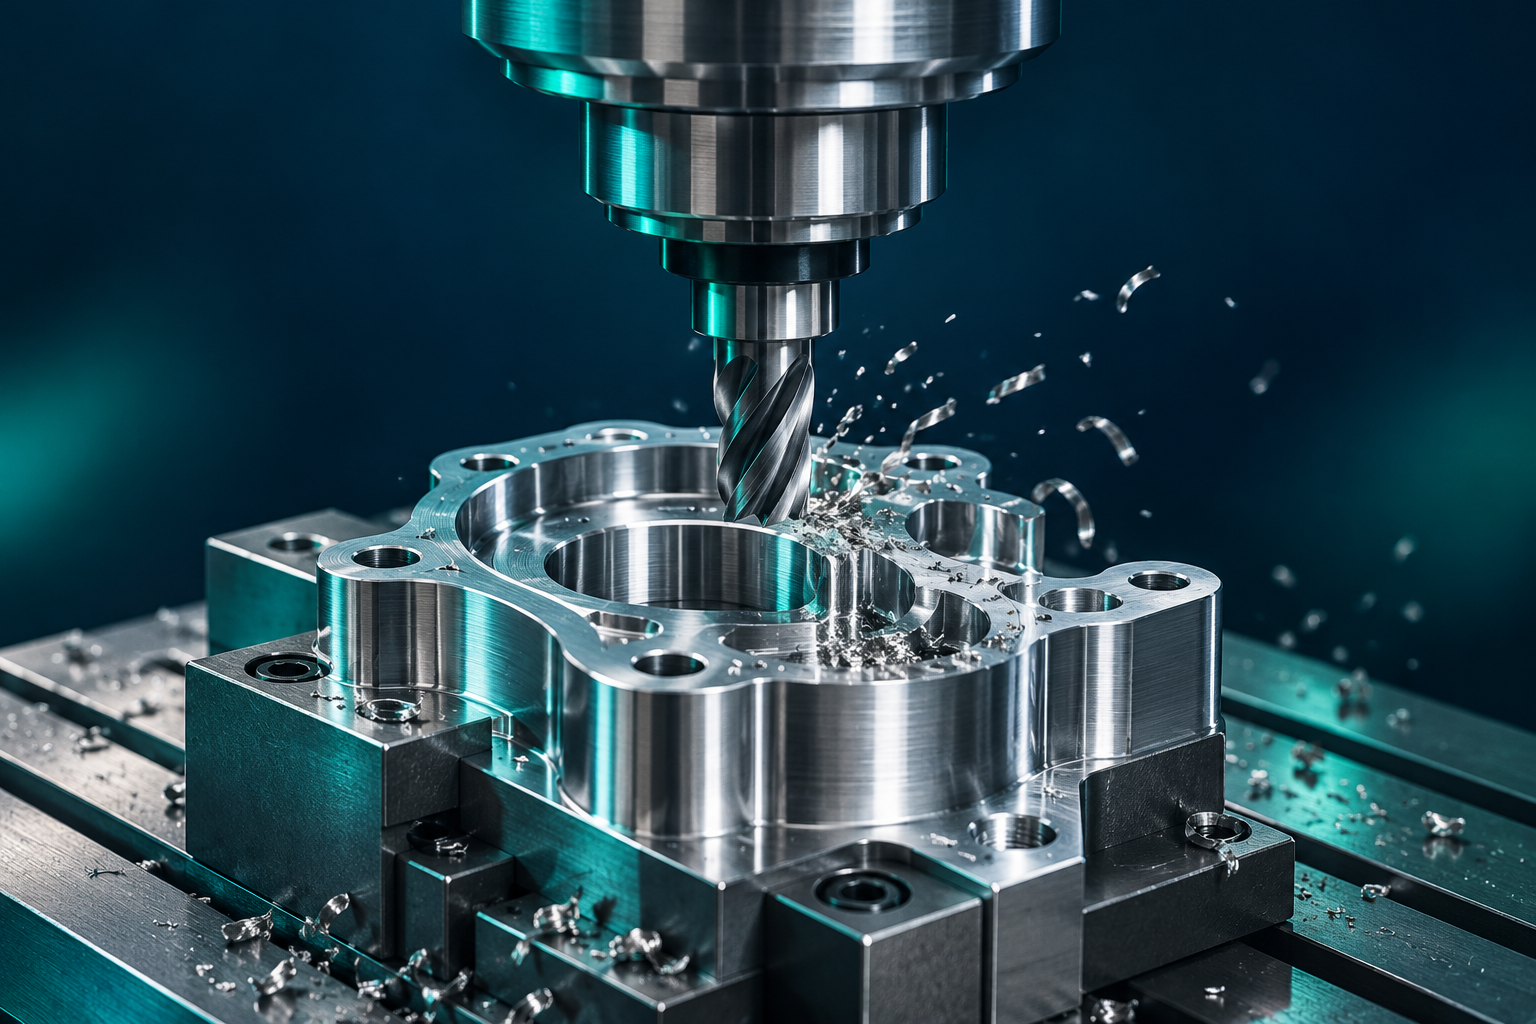
旋转刀具可加工平面、型腔、槽、台肩和自由曲面。轴配置与装夹决定可加工范围。设计时须考虑内角半径、深径比和刀柄间隙。并非所有几何形状都能一次装夹完成。
验证能力与质量
不存在通用的直径、每小时产量或粗糙度上限。机床行程、功率、转矩、材料、刀具、振动、温度和测量系统共同决定结果。应选择适合材料的刀具及切削参数,通过仿真、首件检验和过程数据验证能力。
比较总成本
除切削时间外,还应计入编程、装夹、换刀、测量、去毛刺、刀具磨损和废品。小批量可采用灵活装夹;批量生产可评估经验证的夹具与自动化。必要时在同一工艺计划中结合车削、铣削、磨削或电火花加工。